先确认处理工艺与缺陷位置,再分别检查外观、附着、耐蚀和处理后装配。用样板、图纸与批次证据决定接收和返工。
4.20.1收货先确认什么
收到一批喷粉、电镀或阳极氧化零件,发现颜色不一致、表面有小孔,或者螺丝装不进去,应先确认处理工艺、缺陷位置和图纸要求,再决定补做哪项检查。外观、附着、耐蚀与装配需要分别验收,单凭一张照片或一句“盐雾合格”,不足以替整批零件下结论。
4.20.2先用速查表找到要补的证据
下表用于收货排查。表中的“先查什么”是核对方向,不是看到某种现象就能确定原因;是否接收仍按双方确认的图纸、样板和检验要求决定。[1][2][3][4]
| 常见问题 | 收货时先查什么 | 向供应商补充什么资料 |
|---|---|---|
| 色差、光泽不一致 | 同一观察条件下与样板对比,记录在同件、同批还是不同批之间出现 | 材料批次、处理批次、认可样板及外观记录 |
| 掉漆、起皮 | 拍清完整零件与剥落位置,保留原状样件 | 前处理、固化及约定的附着检验记录 |
| 起泡、针孔、缩孔 | 标明位置、分布和出现时间,区分凸起与凹坑 | 该批表面准备及涂装过程记录、对照样件 |
| 橘皮、颗粒、粗糙 | 与约定纹理样板对比,记录集中区域 | 涂料型号、局部膜厚与外观判定依据 |
| 内角、孔边或凹处漏涂 | 核对该处应覆盖、应遮蔽还是允许工艺接触 | 位置标注、局部覆盖检查与相关工艺记录 |
| 生锈、白色腐蚀物或变色 | 保留包装和开箱状态,记录存放与运输条件 | 处理体系、批次、检验报告和包装要求 |
| 孔径变小、螺纹难装、接触不良 | 核对处理后尺寸、遮蔽范围和实际装配要求 | 成品尺寸、遮蔽记录与约定的功能检查 |
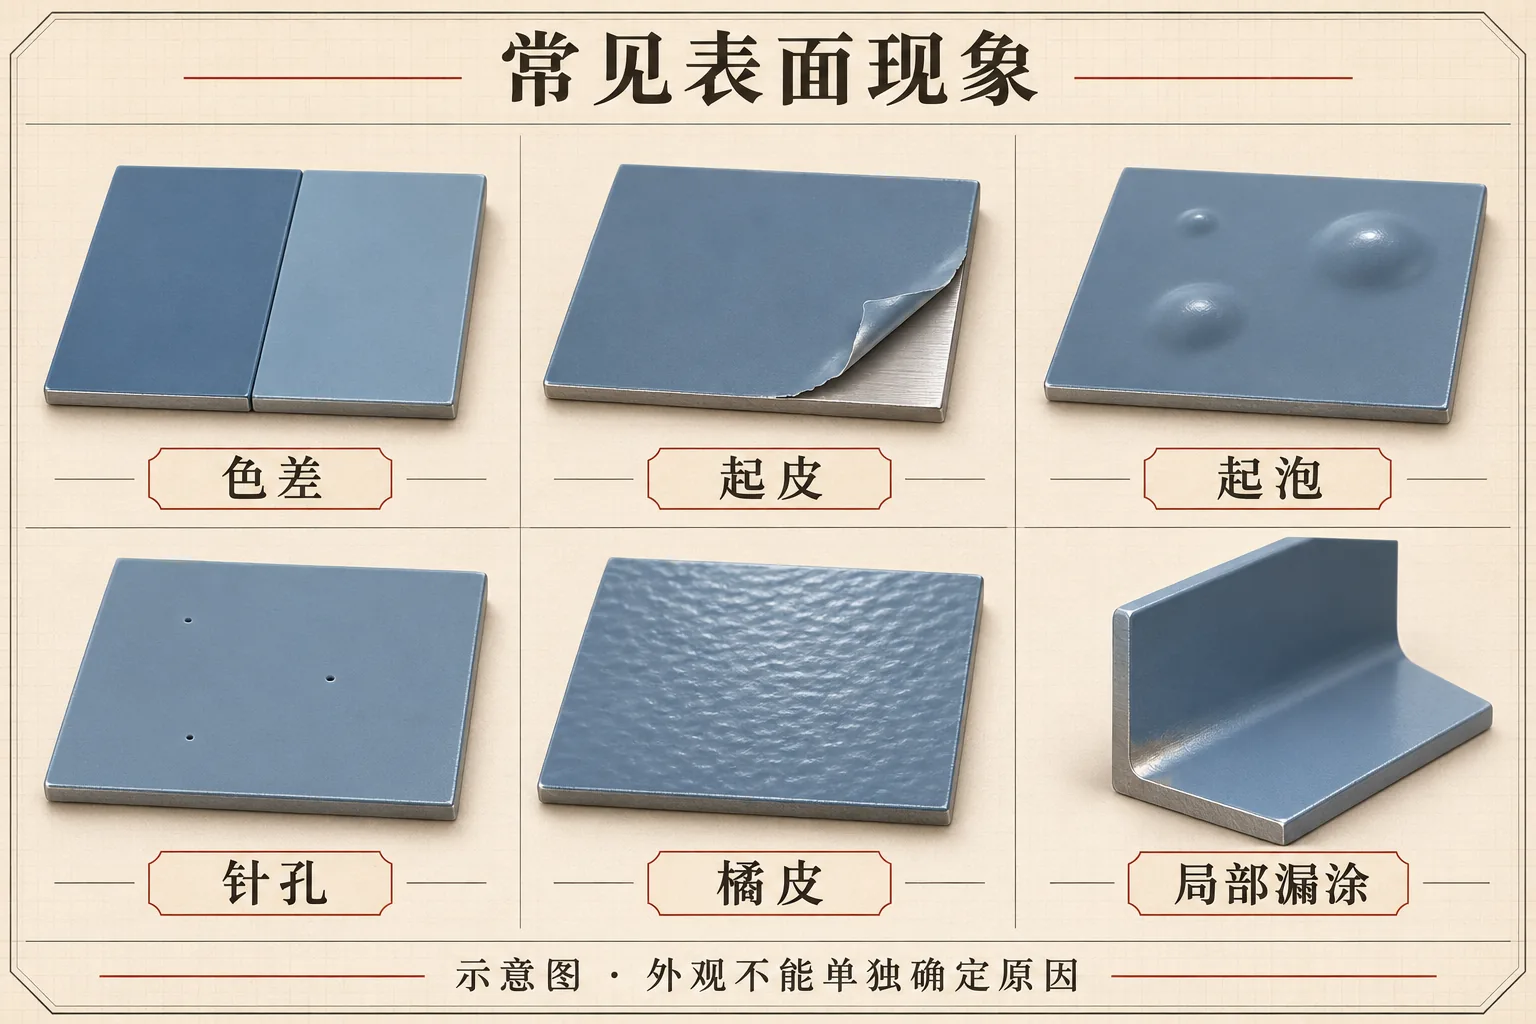
图 4.20-1示意 · 不按比例为说明差异而夸大局部形态;外观不能单独确定原因,也不能代替样板与检验。
4.20.3色差:先把比较条件统一
把样件与认可样板放在一起,约定光源、观察方向、距离和表面状态。不要仅用聊天软件里经过压缩的照片判定颜色是否超差;照片更适合用来说明“哪两件、哪个部位不同”。
对阳极氧化铝件,还要核对材料牌号、批次与表面准备。不同批次的金属可能出现颜色差异,单一色名不能代替认可的颜色范围。采购时可要求适合本项目的上下限样板;若约定仪器测色,也要写明方法与允许范围。[3][4]
建议把相邻安装的面板放在一起确认。分开看都接近样板,装成一组后的外观仍应按项目要求检查。
4.20.4掉漆、起泡和针孔:先保留原状,再查过程
粉末涂层附着不良可以从前处理和固化情况排查;针孔、起泡也可能涉及污染、放气或膜厚。这些是可能方向,不能据此给某一批产品直接定因。[1][2]
收货时先保留未擦拭、未打磨的样件,拍摄整体、缺陷近景与位置标记。说明异常是开箱就有、装配后出现,还是使用一段时间后发生。若先把全部缺陷磨掉或补涂,就不容易回查原始状态。
对涂漆、喷粉件,可以与供应商约定适用的附着检查。国内项目可讨论 GB/T 9286-2021《色漆和清漆 划格试验》,具体适用条件和判定按标准正文及合同确定;电镀层、阳极氧化膜应按各自要求选择方法,不把一种涂层试验直接套给全部工艺。[7]
4.20.5橘皮和局部漏涂:看样板,也看位置
喷粉表面流平不良可能与膜厚、工件温度过程及粉末体系有关;凹角覆盖还需结合喷涂与接地情况分析。[1][2] 接收前应分清约定的纹理效果和超出样板的异常。
检查外壳时,建议把大平面、折边、内角、孔口分别记录。大平面看起来平整,不能代替内角与孔边的检查;平均膜厚记录也不能回答每个指定位置是否满足要求。
4.20.6尺寸与接触:按处理后的零件试装
在附加涂层或镀层的孔壁上,新增厚度会占用孔内空间。计算示例:假设原孔直径为 6.00 mm,两侧孔壁各均匀增加 0.05 mm,且不考虑基材去除,则处理后孔径约为 6.00 − 2 × 0.05=5.90 mm。这里的厚度只是演示条件;实际孔壁覆盖并不一定均匀,阳极氧化也不能直接套用这组附加层计算。
收货时应按图纸规定的成品状态检查定位孔、螺纹、卡扣和配合面。接触或接地位置还应单独核对处理要求与约定的功能结果,不以“表面有金属光泽”替代检验。
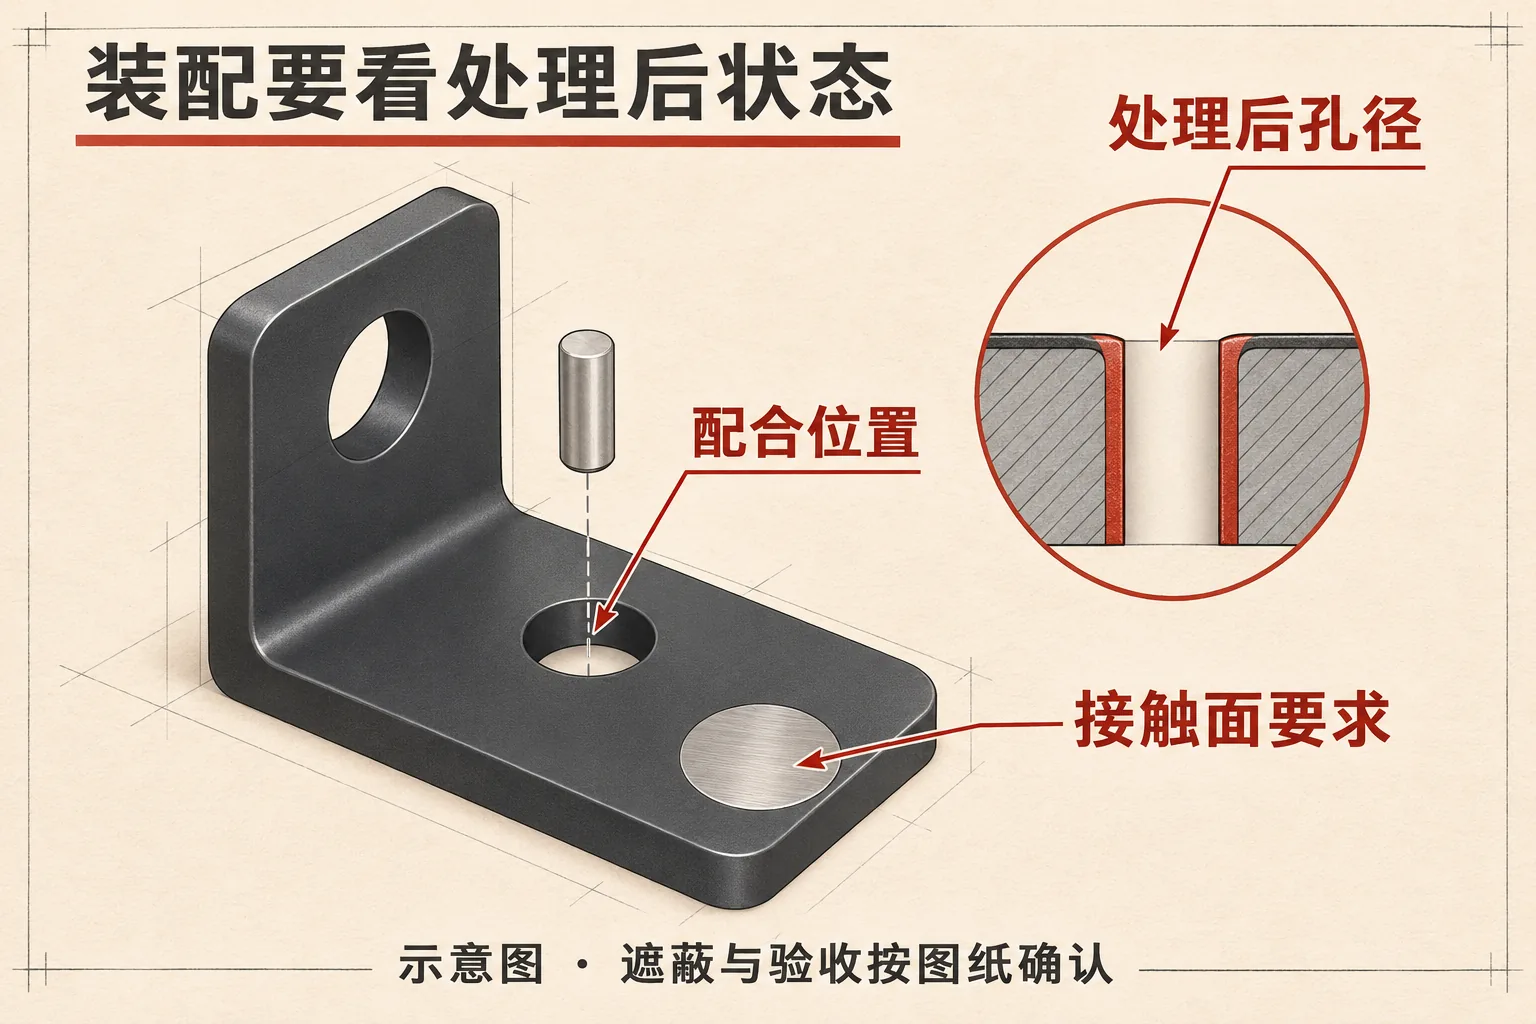
图 4.20-2示意 · 不按比例孔壁附加层为便于说明而放大;遮蔽边界、配合尺寸与接触面要求按具体图纸确认。
4.20.7耐蚀要求:盐雾报告要看条件与判据
盐雾试验时数不能直接换算成户外使用年限。它反映特定试验条件下的表现,不能单独覆盖实际使用中的湿干变化、污染和结构差异。[5]
国内项目如采用 GB/T 10125-2021《人造气氛腐蚀试验 盐雾试验》,还应在合同或图纸中明确本产品的试验类型、时长、试样状态、评价位置和合格判据。[6] 收到报告时核对样件是否对应本项目与本批要求,哪些区域被评价,划线、边缘或切口如何处理。
若到货后已经出现腐蚀迹象,先记录发生位置、包装潮湿情况及批次。不要仅凭腐蚀物颜色决定整批重做,也不要用一份未对应到货零件的报告替代现场核查。
4.20.8把争议变成一张能执行的验收清单
以下为采购沟通清单,各项限值、抽样方式和接收规则需要按产品约定,不是通用的判废标准。
| 项目 | 下单或样品阶段写清 | 到货后核对 |
|---|---|---|
| 处理身份 | 基材、处理体系、图纸版本 | 订单、批次与随货文件是否对应 |
| 外观 | 外观面、样板版本、颜色与纹理范围、观察条件 | 按同一条件与有效样板比较 |
| 局部厚度 | 指定位置、方法、要求范围 | 记录测点,而不只看平均值 |
| 附着与其他性能 | 适用方法、试样、判定要求 | 样件及报告是否满足约定 |
| 遮蔽与工艺接触 | 位置、边界及可接受范围 | 指定位置的实际状态 |
| 装配与接触 | 处理后尺寸和功能要求 | 成品尺寸、试装及约定功能检查 |
| 耐蚀与包装 | 试验条件、评价方式、运输和包装要求 | 报告适用范围与开箱状态 |
| 异常处理 | 隔离、复检、返工及放行责任 | 修复方案批准后重新检验相关项目 |
发生争议时,建议先隔离有疑问的批次,保留正常与异常样件,再按双方认可的方法复核。返工前确认对尺寸、外观和功能的影响,返工后按约定项目重新检查。
4.20.9发给供应商的问题说明,可以这样写
“这批零件采用____处理,发现____现象,主要位于____。异常在____时发现,已检查____件,其中____件出现同类问题。附件有整体照片、位置近景、图纸版本和认可样板;请核对相关批次与检验记录,并提供复核及处理建议。”
需要沟通冲压、钣金零件的表面要求,可以向国基精密发送图纸、草图或照片,并圈出外观面、装配孔和接触位置。还没有确定处理工艺,也可以先说明使用环境、预计数量和当前问题。可通过本页询价入口发送资料与问题。
Q常见问题
Q1表面看起来合格,还需要检查什么?
按图纸和合同继续核对局部厚度、附着、尺寸、装配及约定的耐蚀或接触要求。外观只是其中一项。
Q2阳极氧化有色差,就一定是加工不良吗?
不能仅凭色差确定原因。先按认可范围比较,再核对材料与处理批次;是否接受按约定要求决定。[3][4]
Q3表面处理越厚越好吗?
不能把加厚作为通用解决办法。应满足约定厚度范围,同时检查处理后尺寸、外观与功能;本篇孔径算例说明了厚度与配合空间的关系。
Q4起泡或掉漆后,可以直接补喷吗?
先确认原始状态和原因,再批准适合本零件的返工方案。补喷后仍要验证受影响的验收项目。
Q5没有完整图纸,可以先沟通吗?
可以。先提供用途、照片或草图,圈出问题区域,说明数量和需要达到的效果,未确定的项目注明待确认。
[ ]参考资料
- [1] Axalta:Checklist for a problem-free powder coating process — Problems on the coated object。
- [2] PPG:Powder Coatings Troubleshooting Guide,2025,应用及涂层性能章节。
- [3] SAF:Guide to Color Range Samples For Anodizing。
- [4] QUALANOD:Anodizing Defects Catalogue — Process Defects,3.3、3.5 节。
- [5] ASTM B117:Standard Practice for Operating Salt Spray (Fog) Apparatus,公开范围与用途说明。
- [6] 国家标准全文公开系统:GB/T 10125-2021《人造气氛腐蚀试验 盐雾试验》题录。
- [7] 国家标准全文公开系统:GB/T 9286-2021《色漆和清漆 划格试验》题录。