图号 KK-D
冲压钣金工艺手册STAMPING & SHEET METAL HANDBOOK
按材料、冲压、钣金、表面处理、零件实例分篇编排。每章一个主题,表、图、公式按章编号,引用时说"表 3.2-1"就能对上。
| 篇 | 篇名 | 章 | 表 |
|---|---|---|---|
| 1 | 金属材料与来料检验MAT | 2 | 13 |
| 2 | 冲压工艺与模具STP | 1 | 2 |
| 3 | 钣金结构与加工SHT | 4 | 10 |
| 4 | 表面处理FIN | 2 | 3 |
| 5 | 零件实例PRT | 2 | 4 |
| A | 询价资料RFQ | 1 | 1 |
第 1 篇 · MAT
2 章金属材料与来料检验
第 2 篇 · STP
1 章冲压工艺与模具
成形模具
第 3 篇 · SHT
4 章钣金结构与加工
结构加强
连接件选型
第 4 篇 · FIN
2 章表面处理
第 5 篇 · PRT
2 章零件实例
灯具金属件
电子五金件
附录 · RFQ
1 章询价资料
没有匹配的章名,换个更短的关键词试试。
TABLES & FIGURES
表 33 · 图 23图表索引
| 编号 | 名称 | 所在章 |
|---|---|---|
| 表 1.13-1 | 四种常见材料写法与核对重点 | 1.13 Q235 / SS400 / A36 / S235JR 替代 |
| 表 1.13-2 | 材料替代审核记录表 | 1.13 Q235 / SS400 / A36 / S235JR 替代 |
| 表 1.14-1 | 先按零件用途找到相关材料 | 1.14 冲压铜材选用 |
| 表 1.14-2 | 紫铜:高导电件与成形件如何选? | 1.14 冲压铜材选用 |
| 表 1.14-3 | 黄铜:从普通铜锌合金到含锡和特殊黄铜 | 1.14 冲压铜材选用 |
| 表 1.14-4 | 铜铁、铜镍硅和其他高性能铜合金 | 1.14 冲压铜材选用 |
| 表 1.14-5 | 磷青铜:有弹性要求的接点 | 1.14 冲压铜材选用 |
| 表 1.14-6 | 铍青铜:先确认性能需要和加工条件 | 1.14 冲压铜材选用 |
| 表 1.14-7 | 铝青铜与硅青铜:具体牌号具体评估 | 1.14 冲压铜材选用 |
| 表 1.14-8 | 铜镍系、铜镍锡及铜镍锌系 | 1.14 冲压铜材选用 |
| 表 1.14-9 | 材料定下来之前,统一核对这些加工要求 | 1.14 冲压铜材选用 |
| 表 1.14-10 | C41100 和 C61900:冷落料与折弯条件怎么确认? | 1.14 冲压铜材选用 |
| 表 1.14-11 | 国内采购:怎样核对材料单? | 1.14 冲压铜材选用 |
| 表 2.18-1 | 转动折弯与擦弯的评审重点 | 2.18 转动折弯模具 |
| 表 2.18-2 | 提交模具评审时的重点位置 | 2.18 转动折弯模具 |
| 表 3.2-1 | 折弯表中常见的四种量:定义与单位 | 3.2 折弯展开计算 |
| 表 3.2-2 | 90° 折弯计算示例(R = T,K = 0.40) | 3.2 折弯展开计算 |
| 表 3.2-3 | 折弯 DFM 核对:设计起点与需确认的内容 | 3.2 折弯展开计算 |
| 表 3.3-1 | 把四种方向分别写进图纸和记录 | 3.3 轧制方向与折弯开裂 |
| 表 3.3-2 | RD 沿 X 时逐条核对折弯 | 3.3 轧制方向与折弯开裂 |
| 表 3.3-3 | 两种折弯方向的受控对照记录(待填写) | 3.3 轧制方向与折弯开裂 |
| 表 3.4-1 | 设计评审要点 | 3.4 折弯支架加强筋 |
| 表 3.4-2 | 设计评审要点 | 3.4 折弯支架加强筋 |
| 表 3.5-1 | 设计评审要点 | 3.5 角码选型与定制 |
| 表 3.5-2 | 设计评审要点 | 3.5 角码选型与定制 |
| 表 4.19-1 | 按主要用途讨论镀层方案 | 4.19 镀锌、镀镍、镀铬怎么选:从防锈、外观和装配要求说起 |
| 表 4.20-1 | 检查项目与证据 | 4.20 表面处理问题与验收 |
| 表 4.20-2 | 检查项目与证据 | 4.20 表面处理问题与验收 |
| 表 5.1-1 | 本款圆形灯罩的基础参数 | 5.1 圆形灯罩与灯盘 |
| 表 5.1-2 | 圆形灯罩金属底盘的图纸与询价要点 | 5.1 圆形灯罩与灯盘 |
| 表 5.2-1 | 本款天线端子的已确认参数 | 5.2 天线金属端子 |
| 表 5.2-2 | 天线端子询价资料清单 | 5.2 天线金属端子 |
| 表 A.1-1 | 冲压件询价清单 | A.1 冲压询价清单 |
| 图 1.13-1 | 四种写法先放回各自的标准体系 | 1.13 Q235 / SS400 / A36 / S235JR 替代 |
| 图 1.13-2 | 材料替代的评审顺序 | 1.13 Q235 / SS400 / A36 / S235JR 替代 |
| 图 2.18-1 | 动作关系示意;不代表某款模具的结构剖面。 | 2.18 转动折弯模具 |
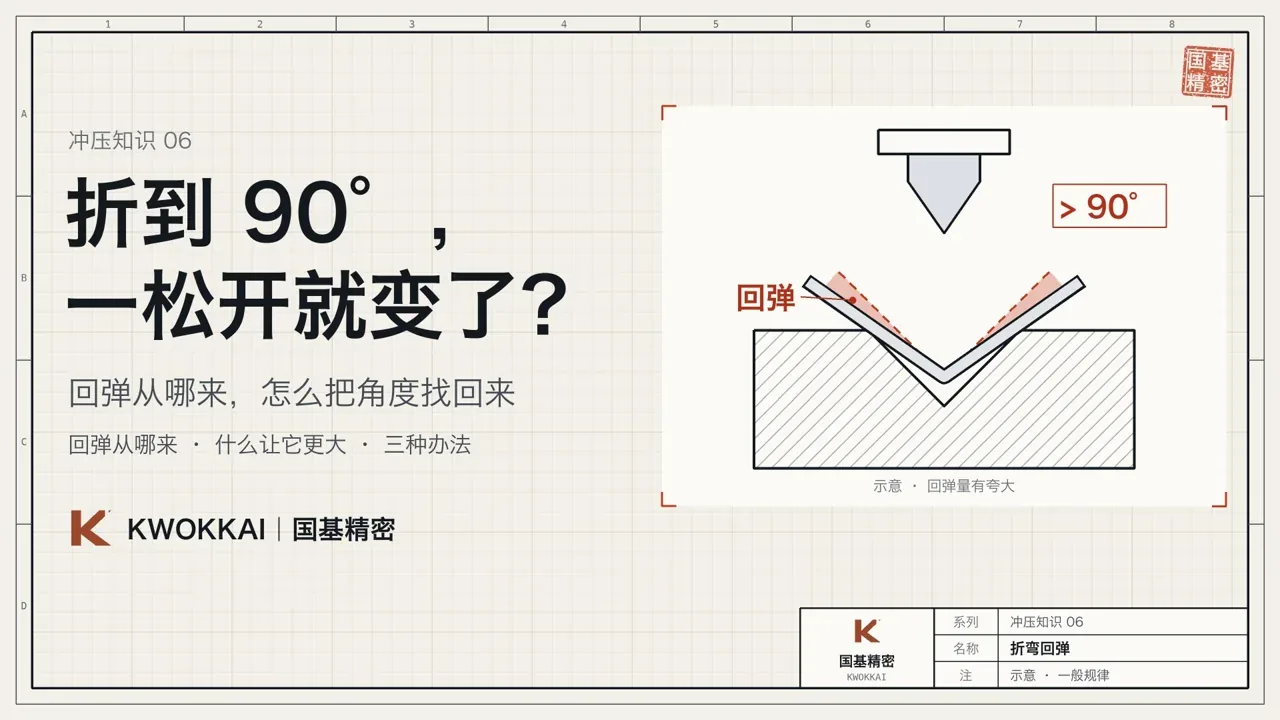
| 图 2.18-2 | 假设算例;内夹角按两条直边延长线定义,图中差异为便于阅读而放大。 | 2.18 转动折弯模具 |
| 图 3.2-1 | 折弯剖面:内半径、板厚、中性层与外尺寸量法 | 3.2 折弯展开计算 |
| 图 3.2-2 | 四道折弯的候选顺序 B1 → B4 → B2 → B3 | 3.2 折弯展开计算 |
| 图 3.2-3 | 错误顺序对照:底板与上模的干涉位置 | 3.2 折弯展开计算 |
| 图 3.3-1 | 轧向、折弯线与外层拉伸方向 | 3.3 轧制方向与折弯开裂 |
| 图 3.3-2 | 从母材到零件:方向标识要一起传递 | 3.3 轧制方向与折弯开裂 |
| 图 3.4-1 | 产品修图展示;尺寸、表面与筋形以确认图纸和样件为准。 | 3.4 折弯支架加强筋 |
| 图 3.4-2 | 产品修图展示;尺寸、表面与筋形以确认图纸和样件为准。 | 3.4 折弯支架加强筋 |
| 图 3.4-3 | 产品修图展示;尺寸、表面与筋形以确认图纸和样件为准。 | 3.4 折弯支架加强筋 |
| 图 3.5-1 | 产品修图展示;材料、尺寸、孔型与安装条件按确认图纸和样件为准。 | 3.5 角码选型与定制 |
| 图 3.5-2 | 产品修图展示;材料、尺寸、孔型与安装条件按确认图纸和样件为准。 | 3.5 角码选型与定制 |
| 图 3.5-3 | 产品修图展示;材料、尺寸、孔型与安装条件按确认图纸和样件为准。 | 3.5 角码选型与定制 |
| 图 4.19-1 | 原理示意;具体层次与尺寸按图纸确认。 | 4.19 镀锌、镀镍、镀铬怎么选:从防锈、外观和装配要求说起 |
| 图 4.19-2 | 原理示意;具体层次与尺寸按图纸确认。 | 4.19 镀锌、镀镍、镀铬怎么选:从防锈、外观和装配要求说起 |
| 图 4.20-1 | 为说明差异而夸大局部形态;外观不能单独确定原因,也不能代替样板与检验。 | 4.20 表面处理问题与验收 |
| 图 4.20-2 | 孔壁附加层为便于说明而放大;遮蔽边界、配合尺寸与接触面要求按具体图纸确认。 | 4.20 表面处理问题与验收 |
| 图 5.1-1 | 外形复原效果图,用于结构沟通;尺寸与配合以图纸为准。 | 5.1 圆形灯罩与灯盘 |
| 图 5.1-2 | 内侧结构复原效果图,用于装配沟通;灯板、导线及过线件的交付范围按项目确认。 | 5.1 圆形灯罩与灯盘 |
| 图 5.2-1 | 产品展示效果图;尺寸与装配以确认图纸为准。 | 5.2 天线金属端子 |
| 图 5.2-2 | 俯视布局用于讨论孔、连接臂和外围开口。 | 5.2 天线金属端子 |
FORMULAS
5 式公式
| 编号 | 公式 | 所在章 |
|---|---|---|
| 式 (3.2-1) | BA = θ × π/180 × (R + K × T) | 3.2 折弯展开计算 |
| 式 (3.2-2) | S = (R + T) × tan(θ/2) | 3.2 折弯展开计算 |
| 式 (3.2-3) | BD = 2S − BA | 3.2 折弯展开计算 |
| 式 (3.2-4) | L = L1 + L2 − BD | 3.2 折弯展开计算 |
| 式 (3.2-5) | K = [BA / (θ × π/180) − R] / T | 3.2 折弯展开计算 |
FAQ INDEX · 34 问
常见问题索引
A加工能力4 项 · 16 问
B产品类别6 项 · 18 问
询价单 · RFQKWOKKAI
把图纸发过来
附上下面几项,工程师评审后给出工艺建议和报价。
询价资料 · CHECKLIST
- 01图纸(STEP / DWG / PDF,注明版本)
- 02材料与厚度
- 03数量:样件、首批、年用量
- 04表面处理与外观要求
- 05期望交期与交货地