图号 KK-A-4
冲压模具
从工序规划到试模修正,按零件验收要求开发冲压模具。
STAMPING DIES
工艺说明
先由零件所需的冲裁、折弯和拉伸工序确定模具结构,再加工、装配并试模。试模用实测样件反馈修正尺寸、回弹和表面问题。样件认可、试产与模具交接分别按项目要求确认。
适合的零件与场景
- 需要专用模具重复生产的定制金属件
- 包含冲裁、折弯或拉伸工序的成形零件
- 需通过试模修正关键配合与外观的项目
- 需明确模具归属、维护或单独交接范围的项目
VIEWS · 视图
图纸与现场
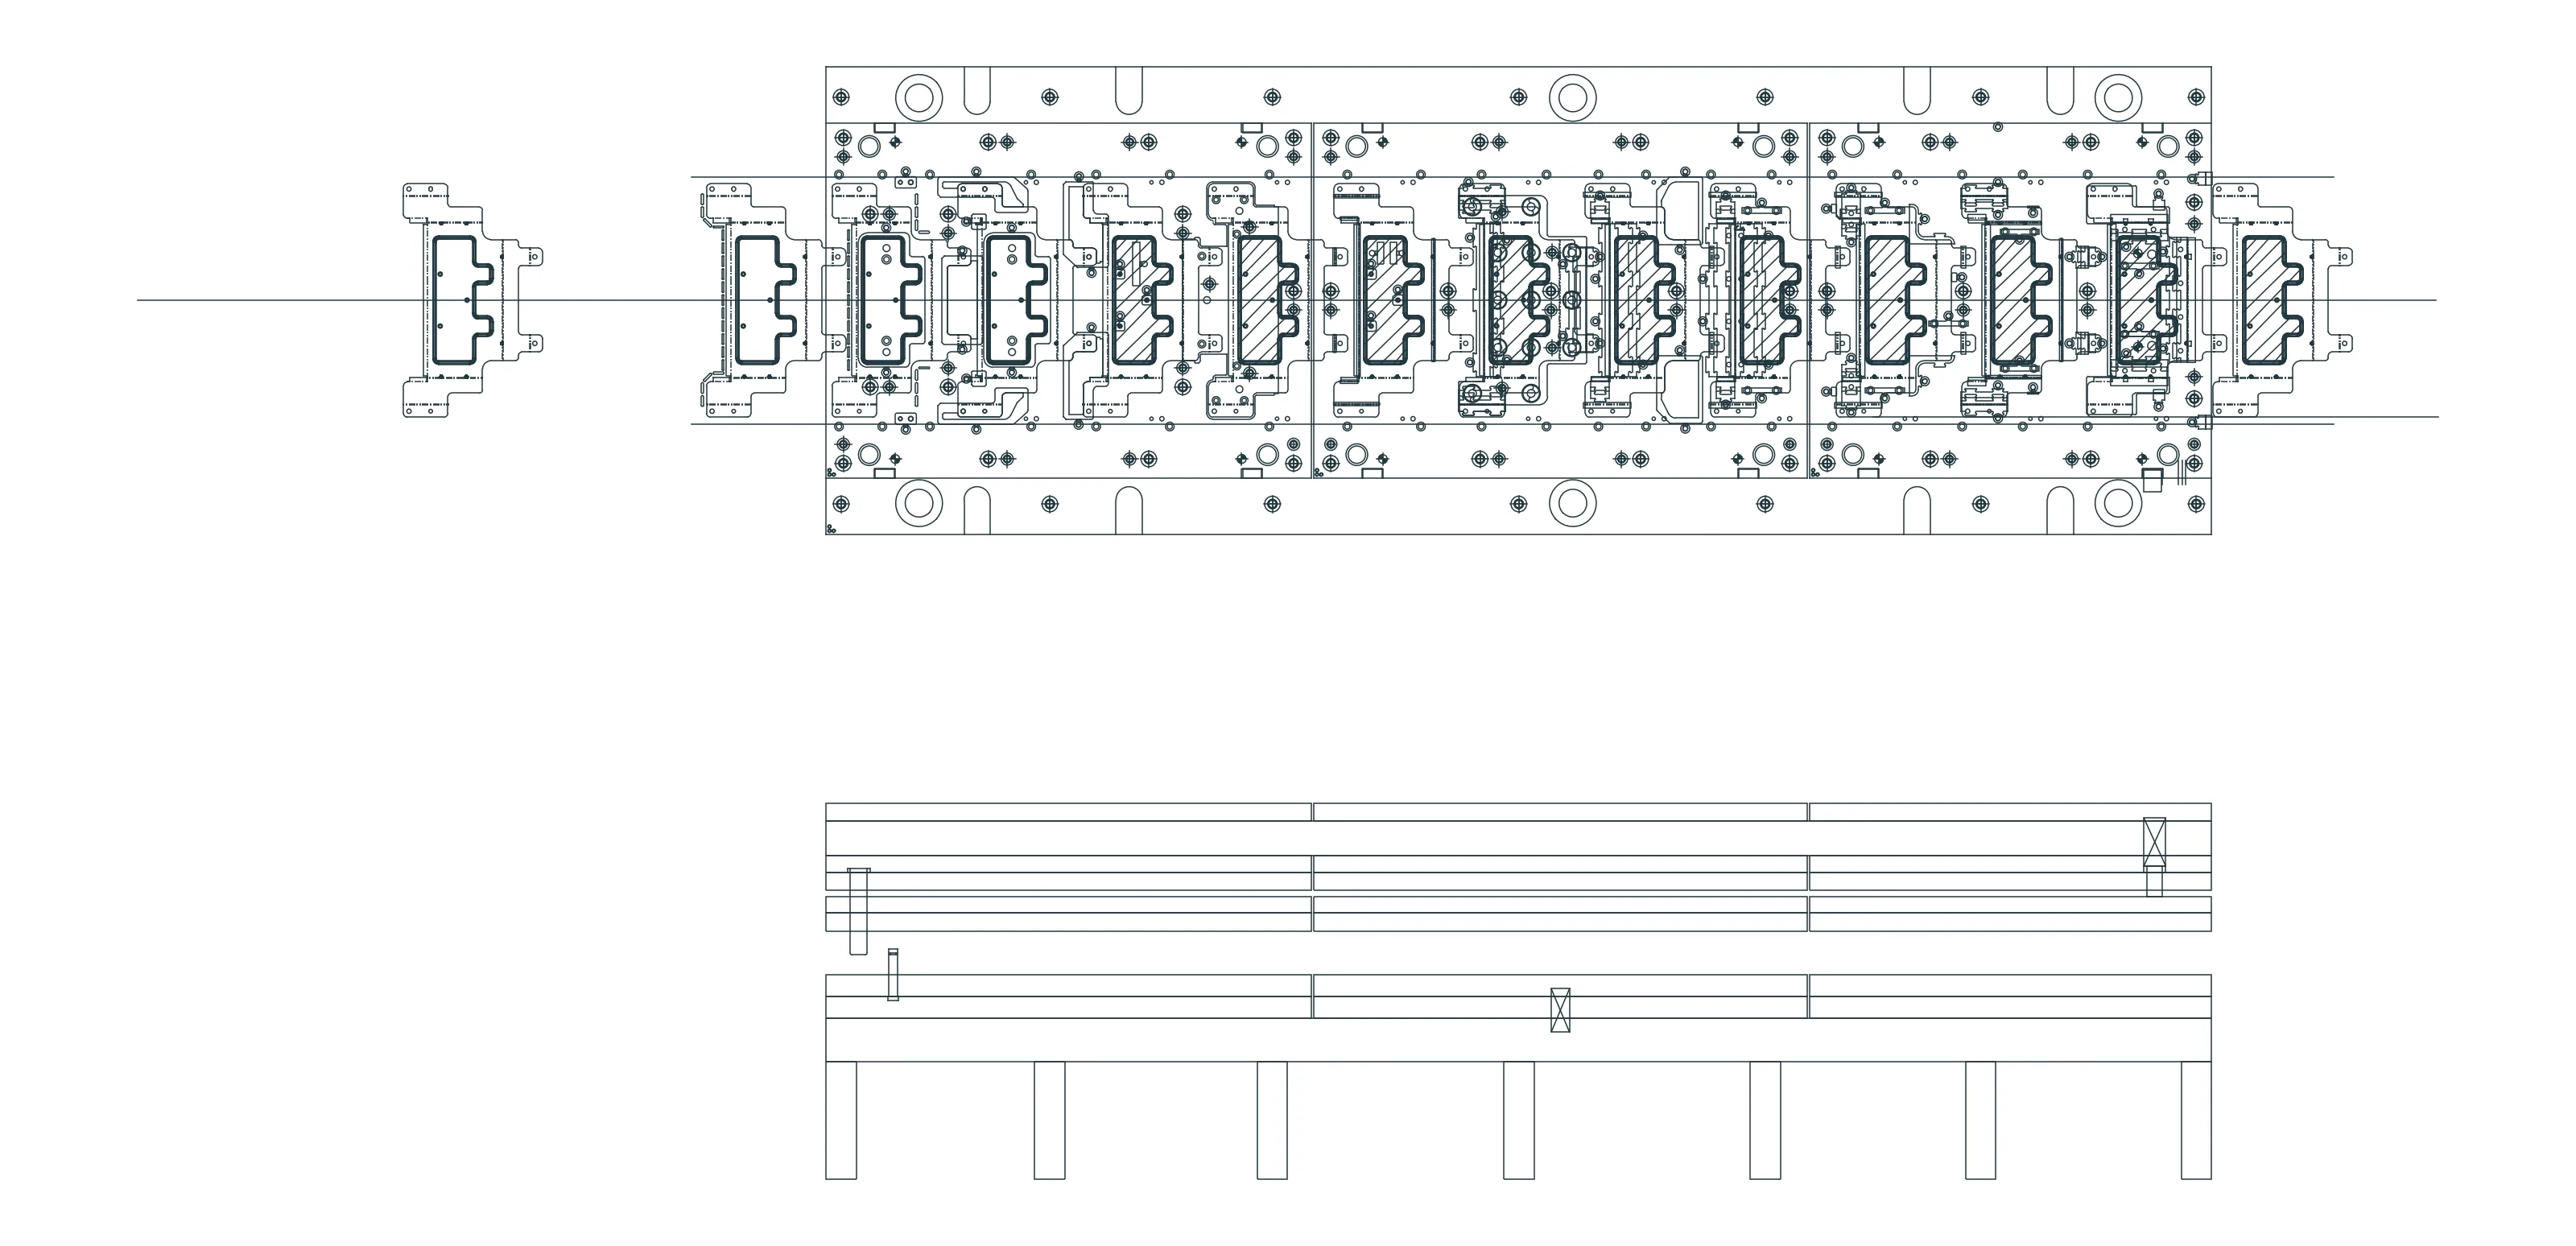
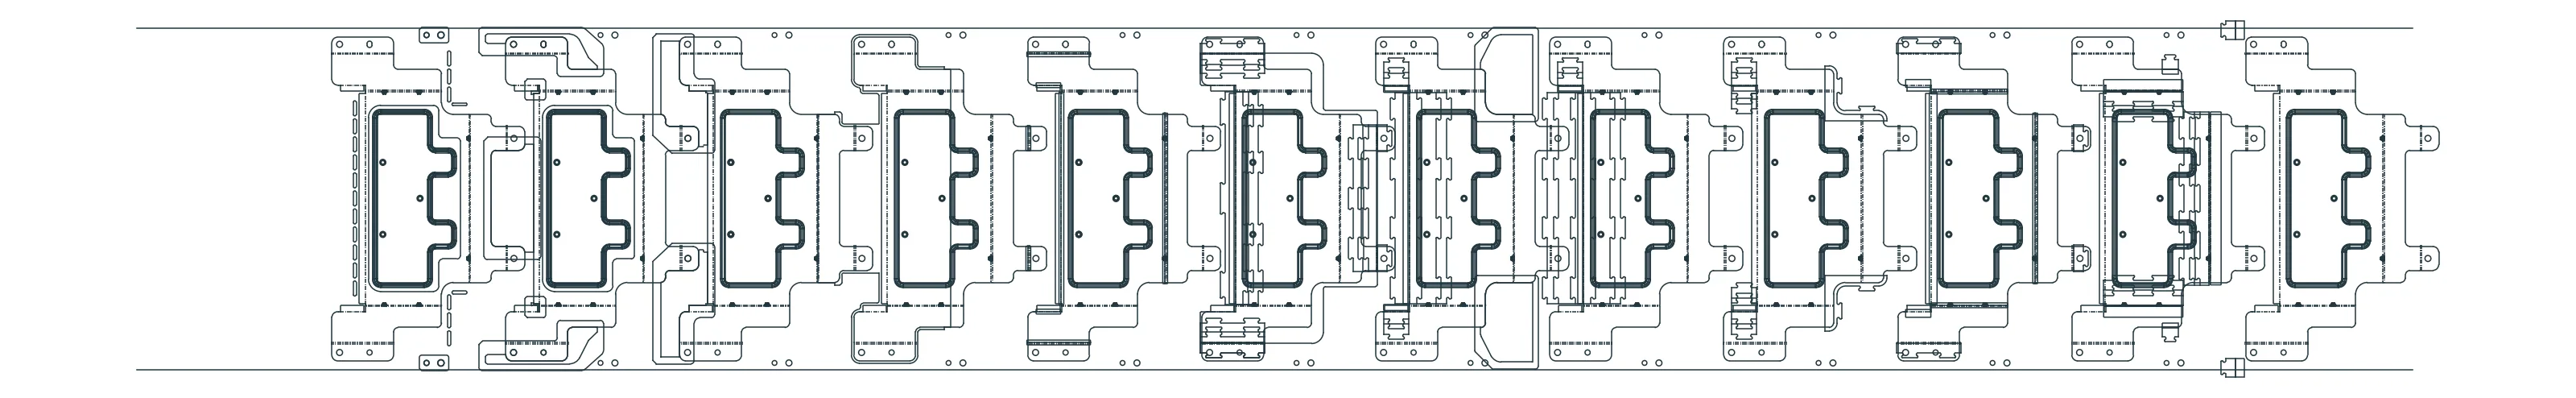
PROCESS ROUTE · 工艺路线
工艺路线
- 1
工序规划
结合零件结构、材料和用量确认模具类型及定位方式。
- 2
设计加工
规划冲头、凹模、支撑与卸料结构,按确认设计加工。
- 3
装配检查
核对间隙、对位、开合、卸料及废料排出路径。
- 4
试模修正
按版本检验样件,记录偏差、修改及复检结果。
- 5
确认使用
约定样件认可、试产以及模具存放、维护和交接范围。
DRAWING REVIEW · 审图要点
图纸评审要点
1
结构与可维护性
模具设计需兼顾支撑、导向、卸料和易损件更换空间。根据零件结构、材料与用量选择工序和定位方式。
2
装配与运动配合
检查工作间隙、对位、开合及排废,记录影响调试和维护的调整,不把零件加工完成等同于模具已可生产。
3
样件修正依据
按当前图纸版本核对尺寸、毛刺、成形痕迹和配合。试模轮次、样件数量及所需报告按项目约定。
4
归属与交接边界
提前约定归属、存放、维护与维修审批。需要交模时,再明确接收压力机适配、图纸、备件和交付资料。
FAQ · 常见问题
常见问题
Q1试模主要确认什么?
试模产生样件,按图纸检查尺寸、毛刺、成形和表面状态,将偏差反馈到模具修正,再复核样件。试模轮次与各阶段数量需按项目确认。
Q2模具报价受哪些因素影响?
零件结构、材料与厚度、成形深度、尺寸要求、预计用量和检验层级都会影响复杂度。请同时说明样件阶段、报告和交付范围。
Q3零件报价是否包含模具单独交付?
需在条款中另行确认。零件报价本身不定义独立交模,也不代表模具寿命保证。涉及交模时,应说明接收设备要求和图纸、备件、资料范围。
Q4模具加工配套设备有哪些?
工厂配有磨床、线切割、钻床、铣床与数控钻床,用于模具零件加工与维护。具体加工安排按模具设计及项目需求确认。
SEE ALSO · 相关
相关零件与工艺
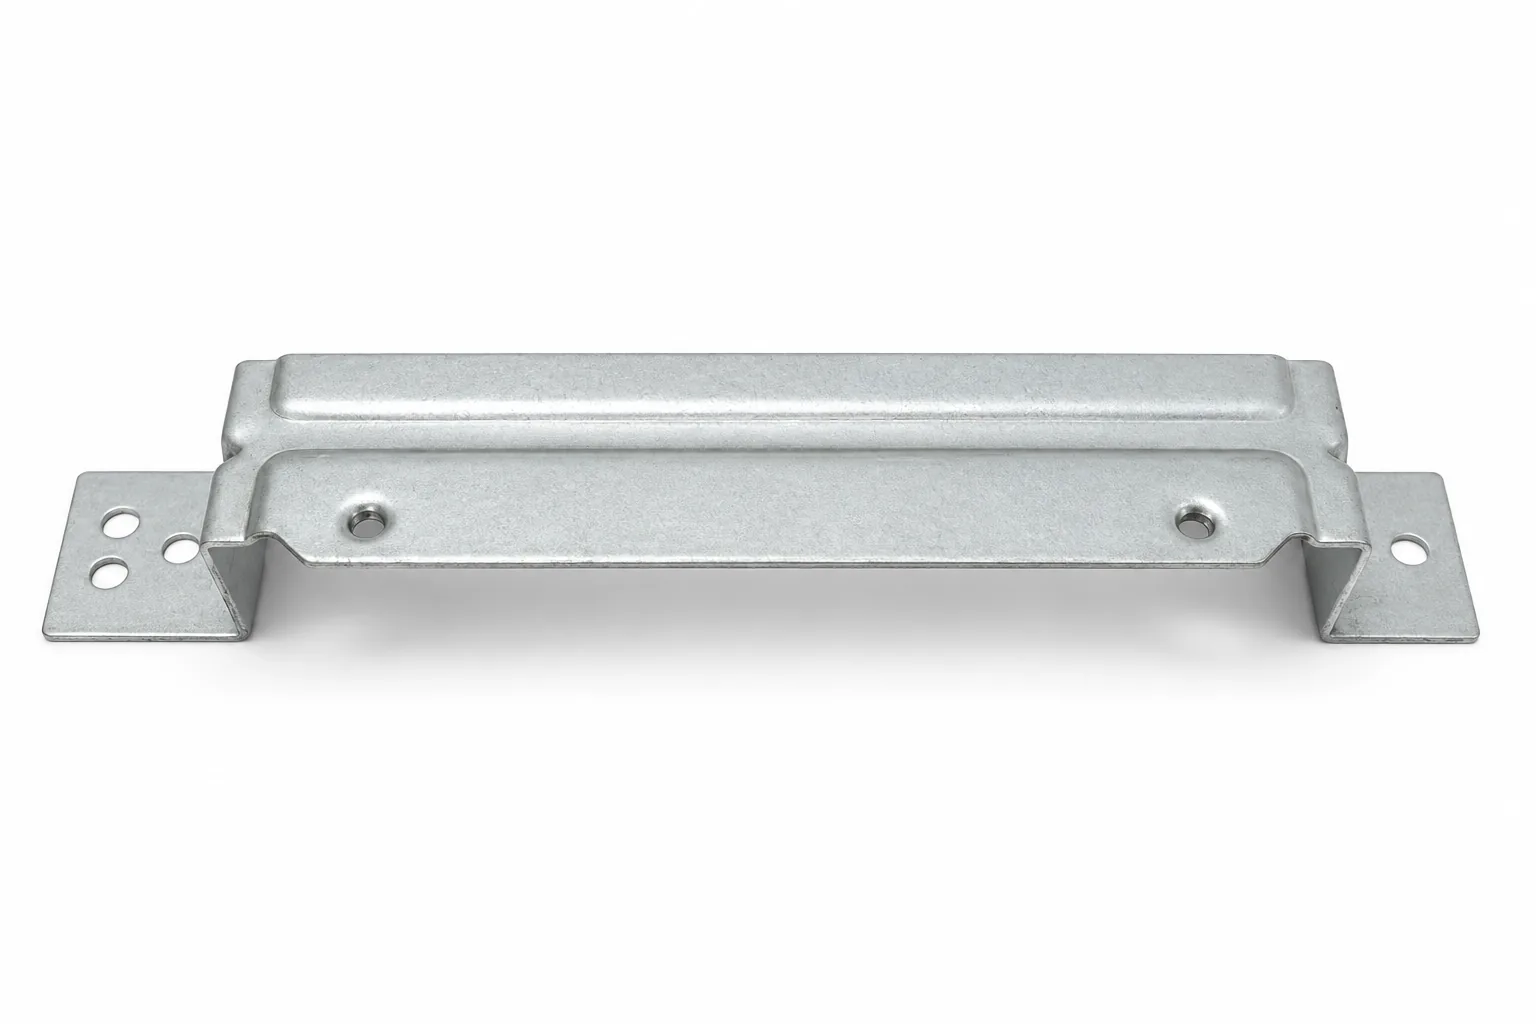
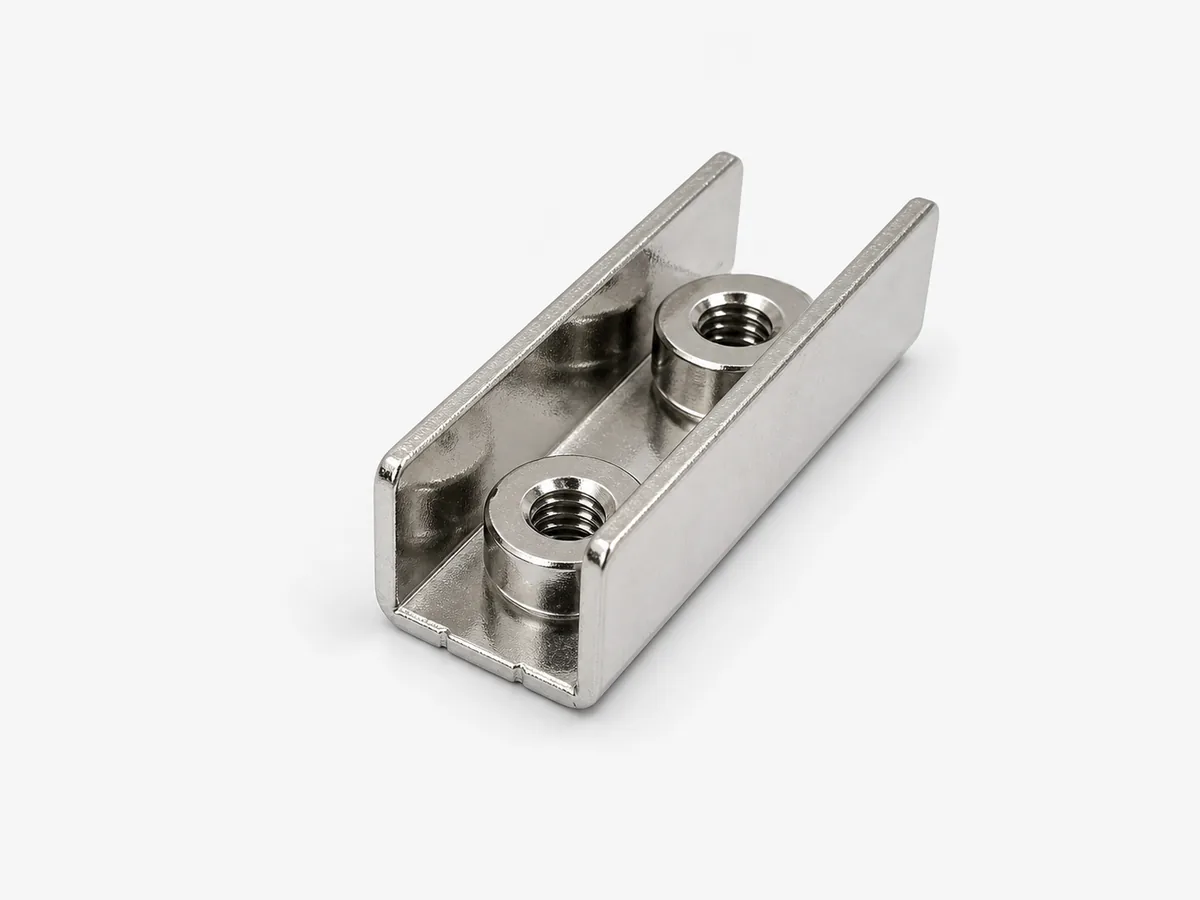
询价单 · RFQKWOKKAI
把图纸发过来
附上下面几项,工程师评审后给出工艺建议和报价。
询价资料 · CHECKLIST
- 01图纸(STEP / DWG / PDF,注明版本)
- 02材料与厚度
- 03数量:样件、首批、年用量
- 04表面处理与外观要求
- 05期望交期与交货地