转动折弯利用模具中的转动成形件,改变工具与板料的接触方式,使折边绕成形圆角弯曲。它可以结合过弯补偿卸载后的回弹;选用前仍要核对压料、工具避让、表面要求和开模取件,最后按样件的自由状态或图纸约定状态验收。
2.18.1直线行程怎样变成转动折弯
转动折弯的关键,是成形件在接触板料的过程中改变方向。冲床滑块仍作直线运动,模具通过接触和约束,让转动件带着折边绕成形圆角弯曲。与固定擦弯工具沿侧面压下相比,工具的接触路径发生了变化。[1][2]
一种常见的标准结构,是带有纵向 V 形槽的圆柱状转动件安装在配合的座体中。下行接触板料后,一侧承担压料作用,另一侧随转动完成折弯。模具也可采用其他布置;讨论方案时,应把驱动位置、转轴或支承、工作圆角、压料和复位分别画清,不能只凭外形相似就套用同一套安装参数。[2]
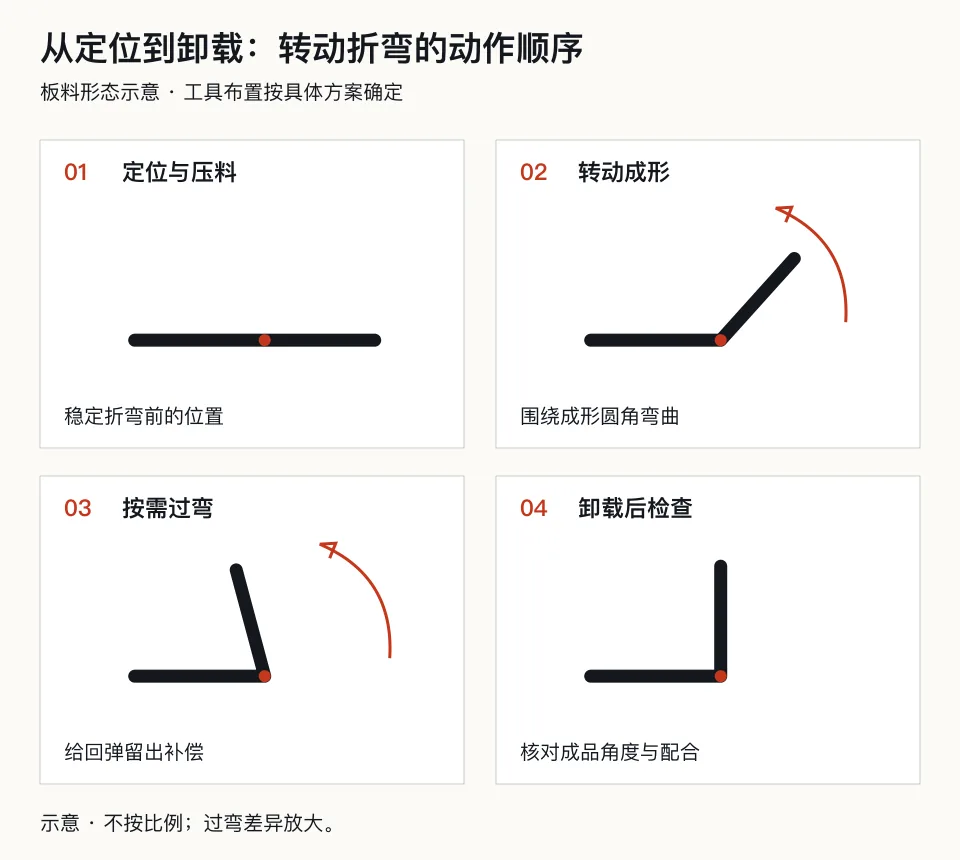
图 2.18-1示意 · 不按比例动作关系示意;不代表某款模具的结构剖面。
- 定位与压料:让需要保留的位置稳定下来,再开始折弯。
- 转动成形:工具转动,折边围绕成形圆角改变方向。
- 完成过弯:在工具允许的范围内,给卸载后的回弹留出补偿。
- 卸载与复位:板料释放后检查成品形状,工具回到下一次动作的起点。
这套顺序解释的是常见转动折弯原理。实际压料是否需要独立压料板、什么时候开始转动、开模时怎样退出,都要在具体模具方案中确认。[1][4]
2.18.2与擦弯相比,先看接触路径和零件要求
转动接触为降低擦伤和压痕提供了一种选择,尤其值得在可见面或预涂层板材的方案评审中讨论。但“工具会转动”本身不能保证无痕:接触面、材料表面、局部夹料和工具位置仍会影响结果。应以约定的外观面和样件检查为依据。[2][5][6]
| 项目 | 转动折弯 | 擦弯 |
|---|---|---|
| 成形动作 | 成形件转动,接触位置随动作变化 | 固定擦弯工具沿成形侧面运动 |
| 回弹补偿 | 评审转动范围、过弯空间及工具调整方式 | 评审工具轮廓、间隙与成形调整方式 |
| 表面接触 | 检查转动接触区及压料区的印迹 | 检查擦弯接触路径上的划伤和压痕 |
| 取件条件 | 检查转动件退出、复位与零件的避让 | 检查开模和脱料路径 |
| 方案确认 | 用实际材料与结构试折 | 用相同成品要求比较样件与完整工序 |
例如,外观面有一条不能接受的擦痕时,应先圈出它与工具接触的位置,再讨论转动工具、压料板或其他接触方案;如果问题是孔靠近折弯后变形,还应单独检查孔形和成形后的孔位。选择动作方式与确认零件能否使用,是两项都要完成的工作。[4][5]
2.18.3过弯补偿回弹,验收要看卸载后的角度
板料在受力时同时存在弹性和塑性变形。工具离开后,弹性应力释放,零件的角度和形状可能随之改变。转动工具可以在结构允许时多弯一些,使零件回弹后接近目标角度;过弯量需要结合实际材料、圆角和成形条件试折确认。[1][3]
用内夹角说明更直观:假设目标为 90°,某次试折在受力时形成 88°,卸载后测得 90°,则本次观察到的角度变化为 90°−88°=2°。88°和 2°只是这个假设算例,不是通用工具角度或推荐补偿量。换料、换厚度或换结构后,应重新核对。
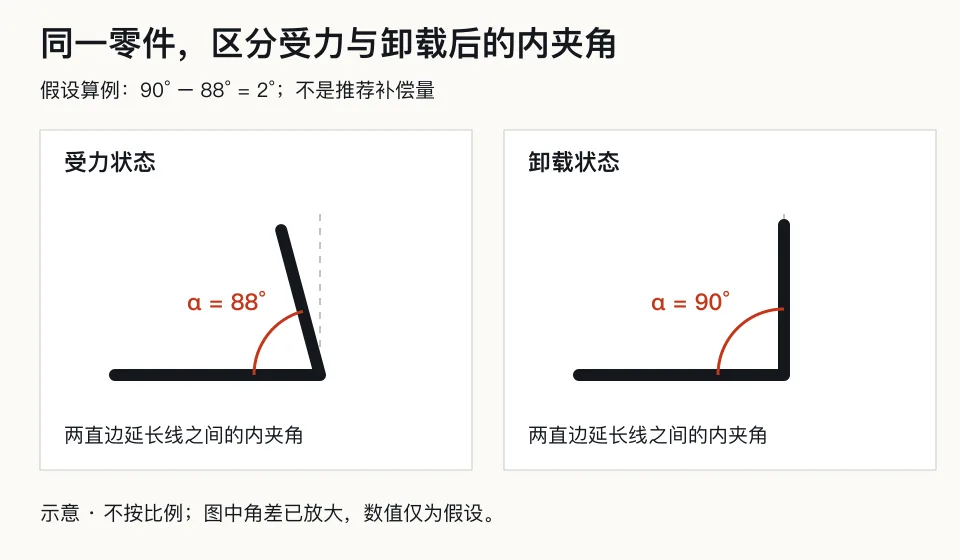
图 2.18-2示意 · 不按比例假设算例;内夹角按两条直边延长线定义,图中差异为便于阅读而放大。
图纸应写清量的是内夹角还是折弯转角,以及按自由状态还是规定的装夹状态检验。不要把样件按进检具后的读数,与自然放置时的读数混在一组记录里。验收条件不一致,容易把装夹造成的变化误认为模具已经调好。
2.18.4工具复位与工件回弹,要分别确认
工件回弹描述板料卸载后的形状变化;工具复位描述转动成形件回到起始位置。常见标准转动折弯组件带有弹性复位机构,但复位并不等于已经解决工件回弹。[2][3]
带独立压料板的方案,还应分别确认压料板抬起和转动件回位。组件厂商对这两套弹性机构有分开工作的建议;具体选型仍按对应组件和模具设计进行。[4]
试模时,把起始位置是否一致、回位是否顺畅、是否夹住工件或与其他零件干涉列入记录。转动件看起来回去了,仍不足以证明下一件的定位和成品角度都稳定。
2.18.5哪些位置值得在方案阶段先画出来
| 需要说明的情况 | 图纸或样件要表达什么 | 试模怎样核对 |
|---|---|---|
| 外观面不允许明显划伤 | 圈出可见面、接触区域和外观样板 | 同时检查压料痕、折弯痕和开模擦伤 |
| 孔或缺口靠近折弯 | 提供孔的功能、成形后位置及配合关系 | 对照平坯和成形件,检查孔形、孔位与装配 |
| 折边较短或相邻结构靠近 | 标明边高、内圆角、邻边和空间限制 | 检查压料位置、完整动作与取件路径 |
| 角度直接影响装配 | 给出目标角度、公差及测量状态 | 卸载后测量,并与配合件试装 |
| 材料或涂层可能调整 | 列出牌号、状态、实际板厚和表面体系 | 按拟用材料试折,保留材料与试折记录 |
短边、邻近孔和特殊截面都有相应的工具方案,但能否应用,取决于具体工具与零件几何。先明确需要保住的功能尺寸和外观要求,再由模具方案判断怎样定位、压料和避让。[2][4]
2.18.6试模发现问题,按现象查原因
角度偏大或偏小,先确认测量状态、材料和工具设置,再查过弯与避让;出现压痕或局部钩形,检查夹料、工作圆角、工具位置和退出路径。标准组件的故障表也把欠弯、过弯、钩形和压痕分开处理。[5]
对于已经到达规定安装和压料状态的组件,继续把模具压深可能导致夹料或损伤。应按对应厂商的安装说明调整位置和过弯几何,不能把“再压一点”当成通用办法。[5]
- 记录材料批次、实际板厚、表面状态及样件编号。
- 按图纸约定状态检查角度,并复核边高、孔位和配合。
- 检查折弯圆角、外表面与开模后的擦伤。
- 检查卸载、脱料、回位和下一次定位,保留调整前后的差别。
2.18.7有折弯难点,可以先提供哪些资料
可以先发二维图、三维模型、草图或照片,标出折弯后要对准的孔、可见面、相邻零件和当前问题。材料牌号、状态、板厚、目标数量及表面要求已有资料的,一并提供;尚未确定的项目可注明待讨论。
零件功能明确后,再比较转动折弯、擦弯或其他成形方案,并约定样件的测量与试装方法。无需先选定某个转动组件,才能开始讨论加工路线。
Q常见问题
Q1转动折弯一定没有压痕吗?
不能仅凭动作方式判断。转动接触可以作为降低擦伤的方案,但压料、夹料、工具表面和材料表面仍需检查,应按指定外观面与样件验收。[2][5][6]
Q2转动折弯能消除回弹吗?
它可以提供过弯补偿的条件,工件卸载后仍可能回弹。过弯量与成品角度需要用实际材料试折确认。[1][3]
Q3工具的复位弹簧就是用来控制工件回弹的吗?
工具复位是让成形件回到起点;工件回弹是板料卸载后的形状变化。两者需要分别检查,不能用回位正常代替成品角度验收。[2][3]
[ ]参考资料
- [1] WorldAutoSteel — Bending: Rotary Bending — https://ahssinsights.org/forming/forming-modes/bending/
- [2] READY Technology — Rotary Benders — https://www.readytechnology.com/rotary-benders/
- [3] WorldAutoSteel — Springback — https://ahssinsights.org/forming/springback/
- [4] READY Technology — READY Benders: Pad Benders — https://www.readytechnology.com/ready-benders/
- [5] READY Technology — READY Bender Catalog, pp. 13–14 — https://www.readytechnology.com/wp-content/uploads/READY-Bender-Catalog.pdf
- [6] Wilson Tool — Rotary Bending Tools — https://wilsontool.com/en-us/solutions/bending/rotary