展开图依据的是经过试折确认的折弯数据,而不是 CAD 默认值。本章说明 K 因子与折弯扣除值的区别、展开长度的计算方法、试折反算步骤和多道折弯的顺序评审。
3.2.1适用范围
本章讨论激光或数冲下料后,在折弯机上逐道成形的钣金件:外壳、机箱、面板、盖板和支架。级进模里的折弯工位受带料排样、载体和模具间隙约束,补偿方法不同,见第 2 篇。
级进模的折弯补偿不能直接套用到折弯机展开图上,反之亦然。
本章的数值都是说明计算方法的示例,不是固定公差或设备极限。量产前,关键尺寸要按选定的材料、板厚、模具和折弯方式确认。
3.2.2中性层与 K 因子
折弯时外侧受拉、内侧受压,中间有一层长度基本不变,叫中性层。它一般偏向折弯内侧,不在板厚正中。
K 因子是中性层到内表面的距离与板厚之比,没有单位。CAD 用它(或折弯表、折弯扣除值)算下料尺寸。K 会随半径与板厚之比、材料状态、轧制方向、折弯方式和模具变化,不是材料常数。
CAD 默认 K 值只适合早期方案。关键法兰位置以加工方的折弯数据或试折结果为准,并记下对应的材料、板厚、半径、角度和模具。
3.2.3折弯表里的四种量
表头只写“折弯系数”时,先看它的用法和单位。如果用法是“两侧外尺寸相加,每折一道减去这个数”,它就是折弯扣除值,不能填进 CAD 的 K 因子栏。
能用于下料的折弯表,应写明材料牌号与状态、实测板厚、折弯方式、V 槽开口、内半径、最终角度和尺寸起止点。
| 量 | 含义与单位 | 用法 |
|---|---|---|
| K 因子 K | 中性层到内表面距离 ÷ 板厚;无单位 | 代入展开弧长公式,确定中性层位置 |
| 展开弧长 BA | 折弯区沿中性层展开的长度;mm | 与量到切点的两段直线段相加 |
| 折弯扣除值 BD | 由两侧外尺寸换算展开时的扣减量;mm/道 | 简单折弯:L = L1 + L2 − BD |
| 扣除系数 c = BD/T | 每道扣除值 ÷ 板厚;无单位 | 只有车间按此定义时才用;它不是 K |
3.2.4展开长度计算
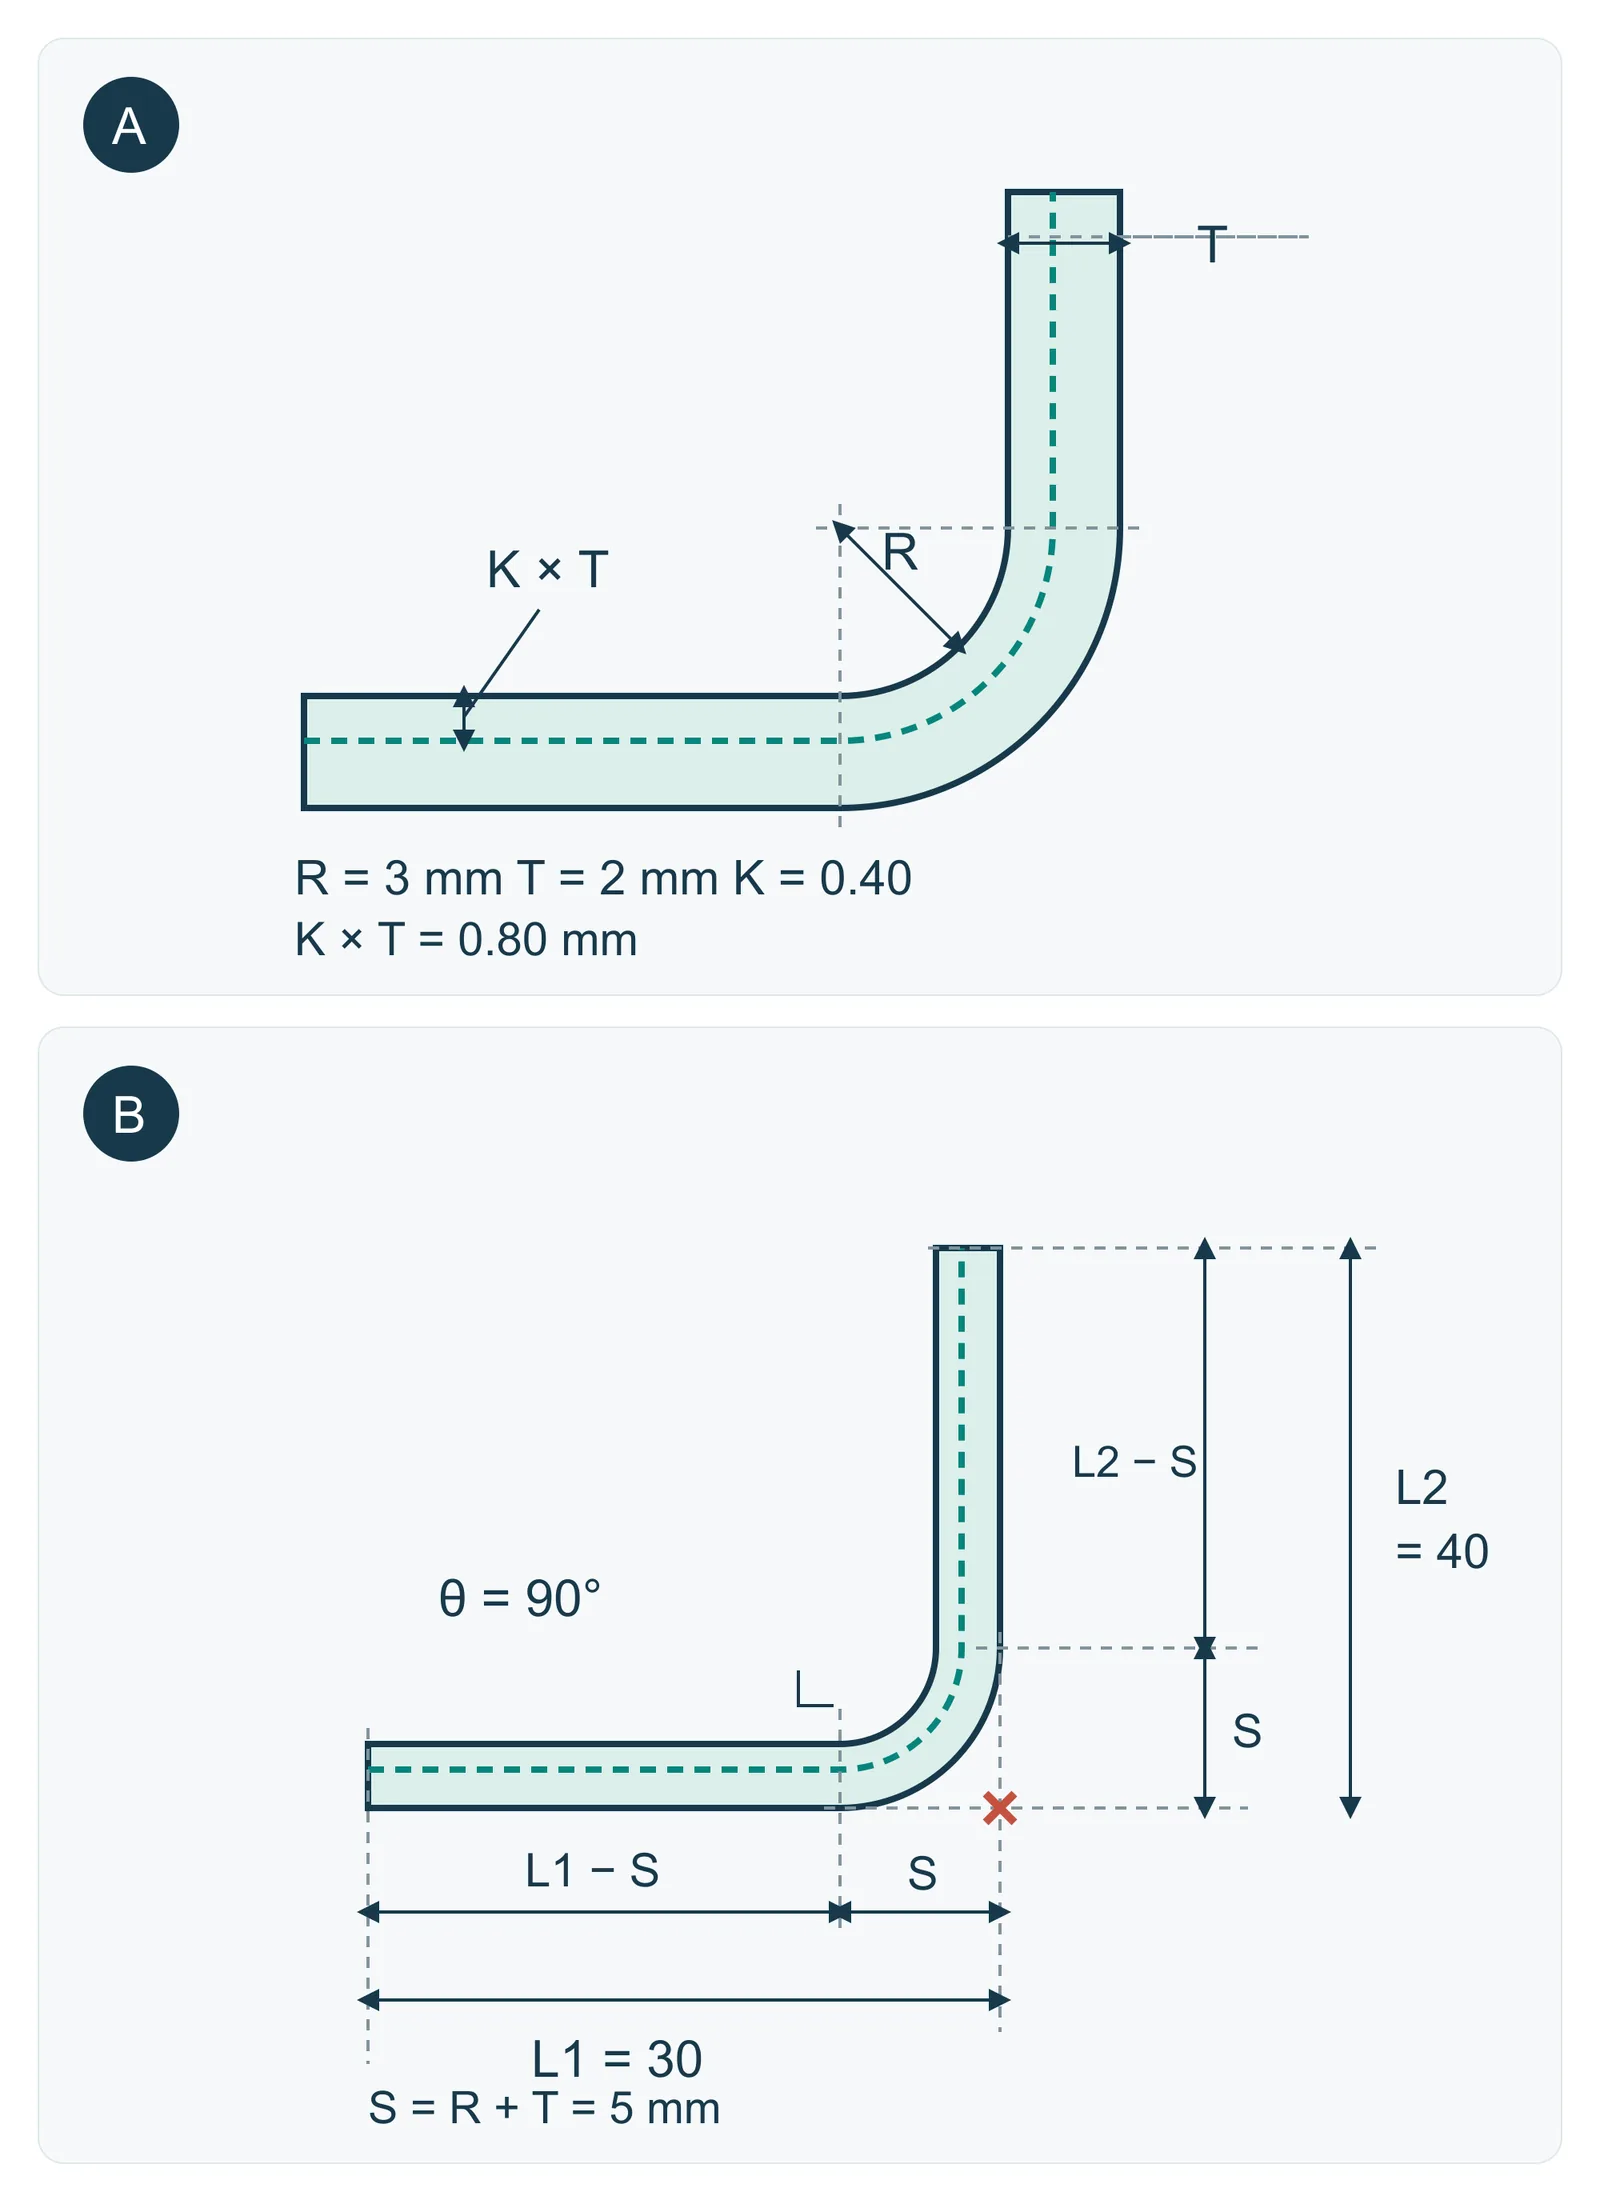
示意 · 不按比例A:虚线为中性层,距内表面 K×T。B:L1、L2 量到两外表面延长线的交点(×),S 为该点到切点的距离。
折弯区沿中性层展开的长度:
两侧外尺寸量到理论外尖角时,外退距与折弯扣除值为:
θ 是转角,不是两边的夹角。内夹角 120° 时应代入 θ = 60°。直角折弯两者都是 90°,所以只验算直角看不出角度用反。
演算:改数值,看图和结果一起变
示意 · 板厚放大
- 展开弧长 BA
- —
- 外退距 S
- —
- 扣除值 BD
- —
- 扣除系数 BD/T
- —
- 展开长度 L(mm)
- —
演算只用于理解公式,不计涂层和局部减薄;下料以试折确认的折弯数据为准。
默认值即示例:一道 90° 折弯,R = 3 mm、T = 2 mm,假设 K = 0.40,外尺寸 L1 = 30 mm、L2 = 40 mm,得 BA ≈ 5.969 mm、BD ≈ 4.031 mm、L ≈ 65.97 mm。模型假设截面均匀,不计涂层和局部减薄。
3.2.5计算示例表
下表是几何计算示例,不是按牌号查的经验参数。每行都假设一道 90° 折弯、R = T、K = 0.40。此时 BA ≈ 2.199T,BD ≈ 1.801T:扣除系数约 1.80 与 K = 0.40 描述的是同一个折弯。
R = T 只是计算条件,不是推荐的最小折弯半径。
| T(mm) | R(mm) | K | BA(mm) | BD(mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
计算时保留完整精度,最终结果再取小数。压死边、相互影响的 Z 形折弯或其他 R/T 比值不能直接套用本表。
3.2.6用试折反算 K
用计划生产的材料和模具,先折一块只有一道弯的试片。改 K 只改变 CAD 的展开长度;最终角度靠折弯时的回弹补偿控制,两件事分开调。
- 记录牌号与状态、实测板厚、轧制方向、折弯方式、上下模和 V 槽开口;折弯前量好下料长度 L0。
- 卸载后量最终角度、内半径和量到理论外尖角的两侧外尺寸,每块试片用同一种量法。
- 算 BD = L1 + L2 − L0,再算 BA = 2S − BD,最后按下式反算 K。
- 多折几块看波动,把确认后的 BD 或有效 K 连同模具、日期、版本一起记录。
角度对而总长不对,先查扣除值、实际半径和尺寸量法;一边长一边短且差值相近,先查折弯位置和后挡料。找到原因再决定要不要改 K。
一块试片的结果不是通用材料常数。材料状态、板厚、轧制方向、模具或折弯方式变了,要重新确认。
3.2.7多道折弯的顺序
带两侧内回边的槽形件,可以先评审两条小回边,再立主侧壁。若先立侧壁,后折回边时底板可能绕回上模所在区域。
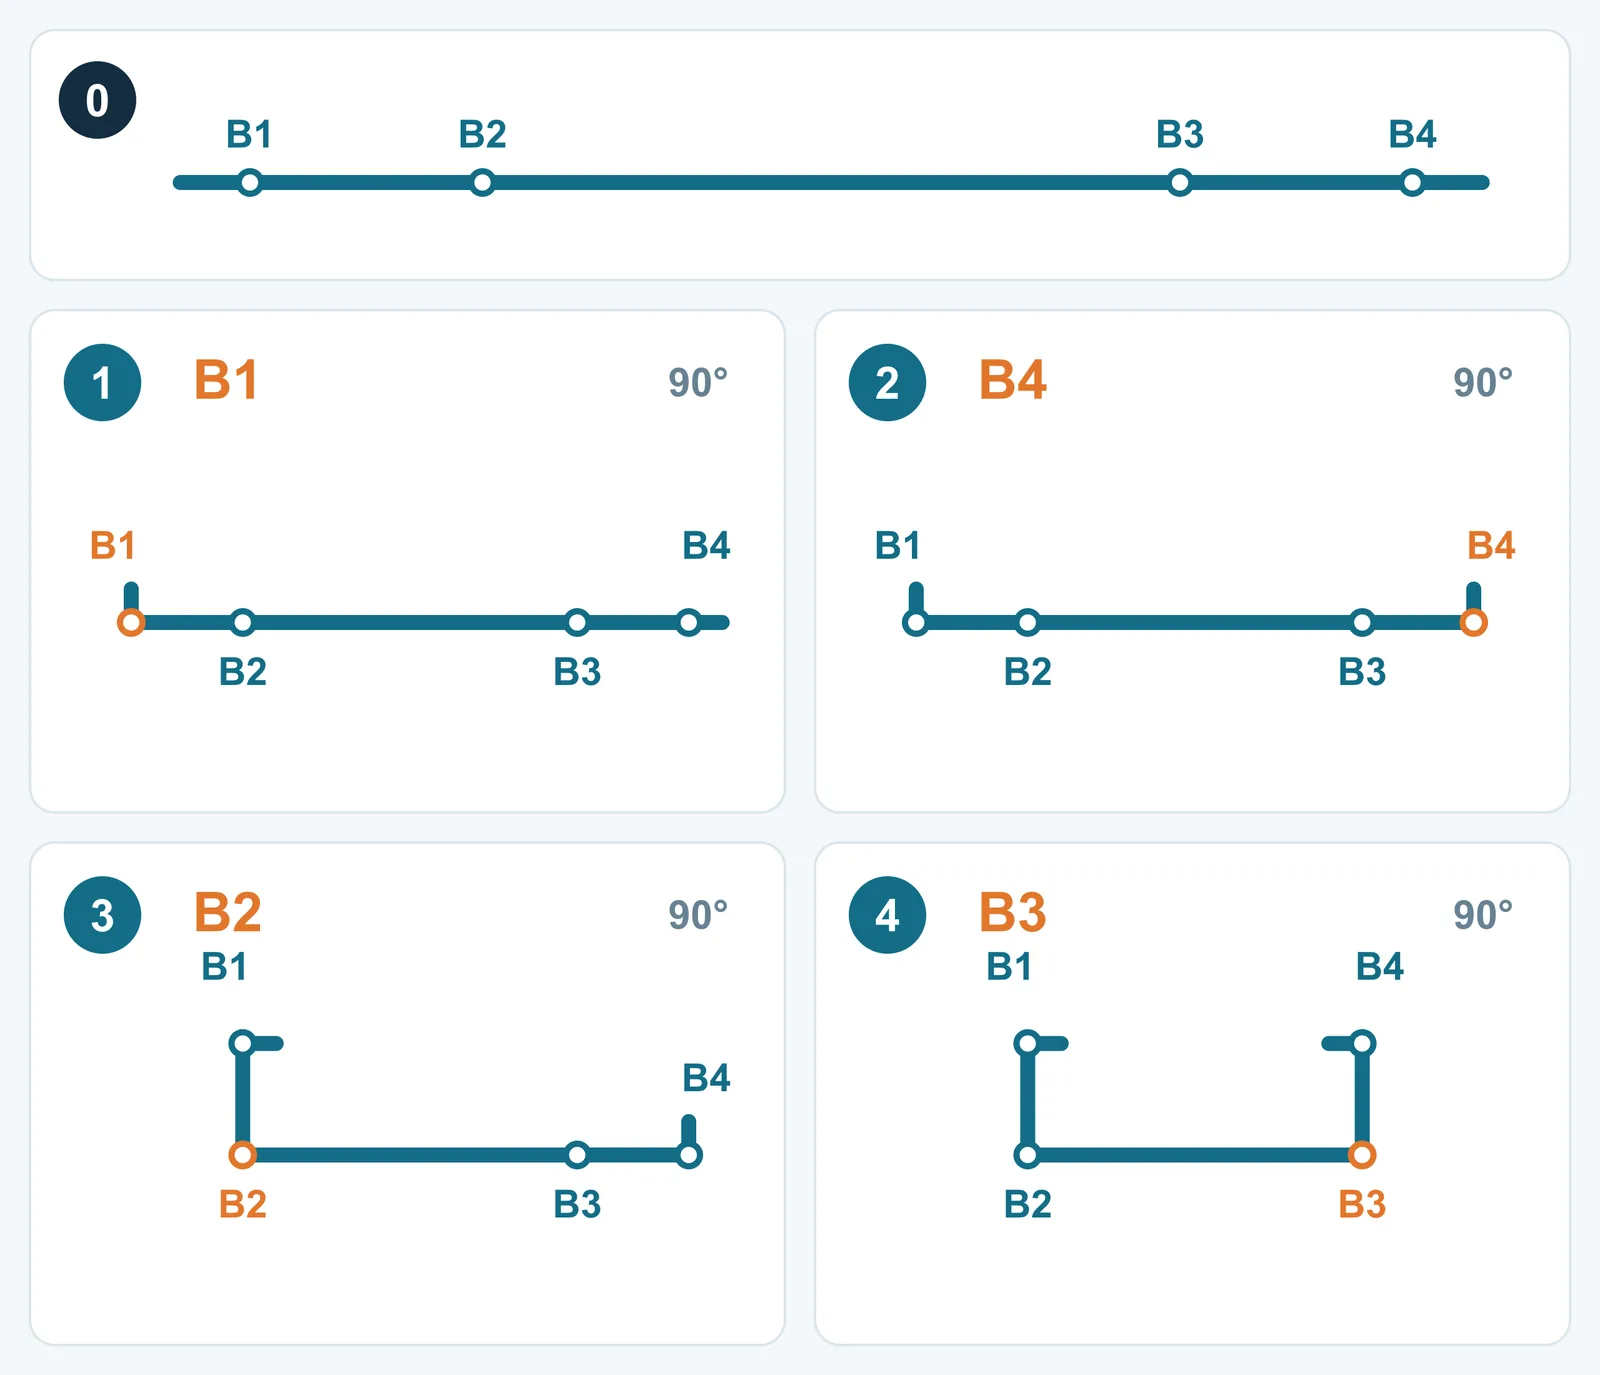
示意 · 不按比例0 图为平板上的折弯线,1–4 图为每道名义 90° 折弯后的形状。编号只表示位置,不代表加工先后。这是待评审的候选顺序,未经机床程序验证。
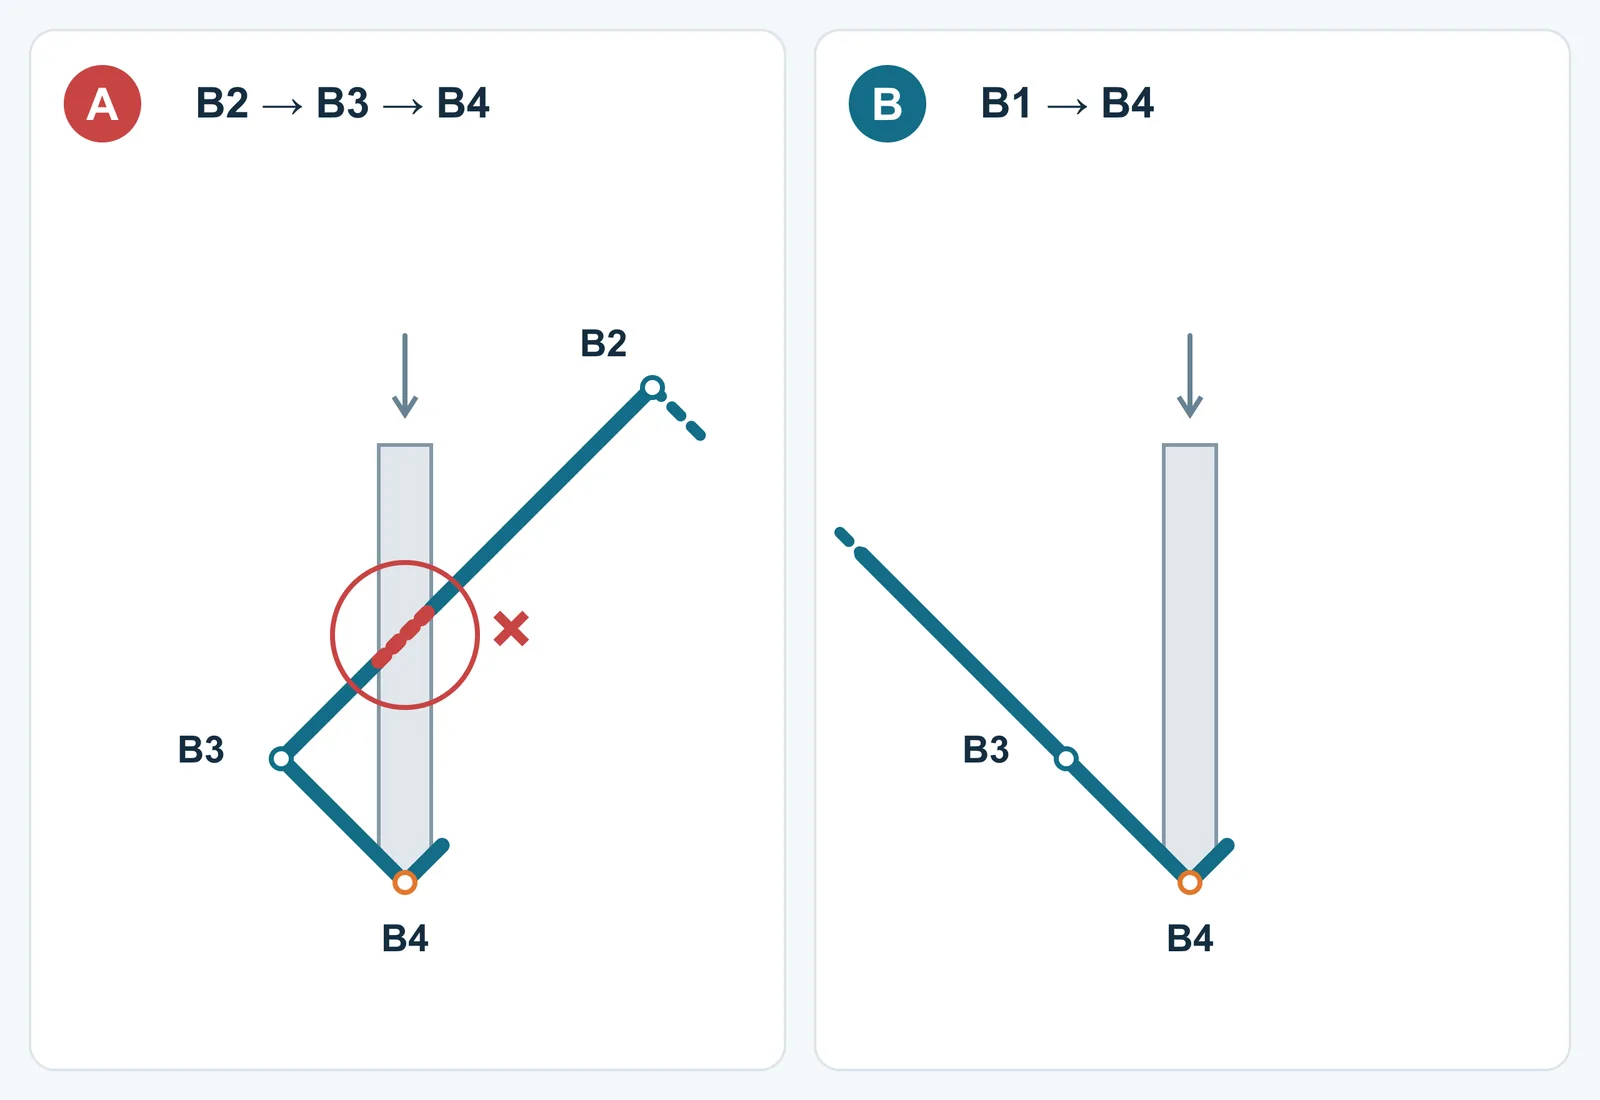
示意 · 不按比例只比较目标角附近的上模截面空间,未画下模、后挡料和完整运动。
示意图变成车间工序前,还要用实际刀具模型和完整零件核对:每刀怎样定位、全程有没有碰撞、能否取件、短回边有没有下模支撑,以及首件怎样确认。离线折弯软件可以做干涉检查 [4]。
“先内后外”之类的口诀要说明参照对象,否则容易理解反。顺序经验只是起点,存在例外 [2]。
3.2.8DFM 核对表
| 项目 | 设计起点 | 与加工方确认 |
|---|---|---|
| 中性层 | 建在板厚内、偏向折弯内侧 | 该材料、半径、折弯方式下的实际位置 |
| K 因子 | 只在方案阶段用有记录的估计值 | 折弯表或试片验证结果 |
| 扣除 / 补偿 | 全图只用一种展开方法 | 角度定义、尺寸量法、每道数值 |
| 内半径 | 延性材料方案可从接近板厚起步 | 选定 V 槽和材料下的实际半径 |
| 最小法兰 | 按 V 槽开口和模具支撑检查 | 可达性、后挡料、折弯力、顺序 |
| 孔到折弯 | 孔边到切点约 R + 2T 或更大作筛查 | 实际特征、方向和模具下的变形风险 |
| 折弯避让 | 宽约 T,越过切点约 R + T | 切缝、转角间隙、开裂、表面处理、焊接 |
| 回弹 | 标注要求的最终角度 | 车间补偿、样件结果、角度公差 |
| 轧制方向 | 有开裂风险时优先垂直于轧向折弯 | 板材方向、排样成本、是否标注(见 3.3) |
“设计起点”是评审触发值,不是验收限值。
Q常见问题
Q1K 因子是什么?
K 因子是中性层到内表面的距离与板厚之比。它随材料、半径、模具和折弯方式变化,关键展开尺寸应与加工方的折弯数据核对。
Q2折弯补偿和折弯扣除有什么不同?
折弯补偿是中性层上的展开弧长,要加到直线段上;折弯扣除是从两侧外尺寸之和里减去的量。两者描述同一几何,一张图里只用一种。
Q3孔离折弯线多远才安全?
早期筛查时,普通孔边缘到折弯切点约 R + 2T 或更大。这只是评审触发值,近孔、长槽、沉孔和压铆件要按实际工艺评审。
[ ]参考资料
- SOLIDWORKS 2025 Help — K-Factor
- AMADA / The Fabricator — bend sequence and tool selection
- WILA — Bending short flanges
- Lantek — press-brake simulation and collision checks