判断折弯开裂是否与方向有关,要先把轧向、每条折弯线和外层受拉方向对上,再固定材料状态、切边和模具做对照。只凭“顺纹”“横纹”下结论,容易找错原因。
3.3.1先把方向说清楚
轧制方向 RD 是板材轧制时的方向。折弯线是展开图上标示折弯位置的线,对应折弯轴,不是折边翻起的运动方向。在简单直线折弯的局部截面里,外层受拉、内层受压,外层主要拉伸方向与折弯线垂直。
“沿轧向折弯”有两种理解:一种指折弯线沿轧向,另一种指材料沿轧向被拉伸,两者相差一个直角。不同供应商的数据表用词也不统一 [1][2],跨资料比较时要看方向图和试验定义,不能只翻译一个词。
图纸和记录里不要只写“顺纹折”或“横纹折”,要写每条折弯线与 RD 是平行、垂直还是成指定角度。
| 要确认的方向 | 图纸或记录中写什么 | 不能拿什么代替 |
|---|---|---|
| 材料轧向 | RD 箭头、依据及关联的母材编号 | 零件长边、机床送料方向 |
| 每条折弯线 | A、B 等编号,以及该线与 RD 的关系 | 只写“顺纹折”或“横纹折” |
| 成形外侧 | 这道折弯中哪一面成为受拉外侧 | 只写整件的正面或外观面 |
| 装饰方向 | 拉丝、纹理或保护膜箭头的含义 | 未经供应方确认就当成 RD |
3.3.2一张方向图看两种折弯
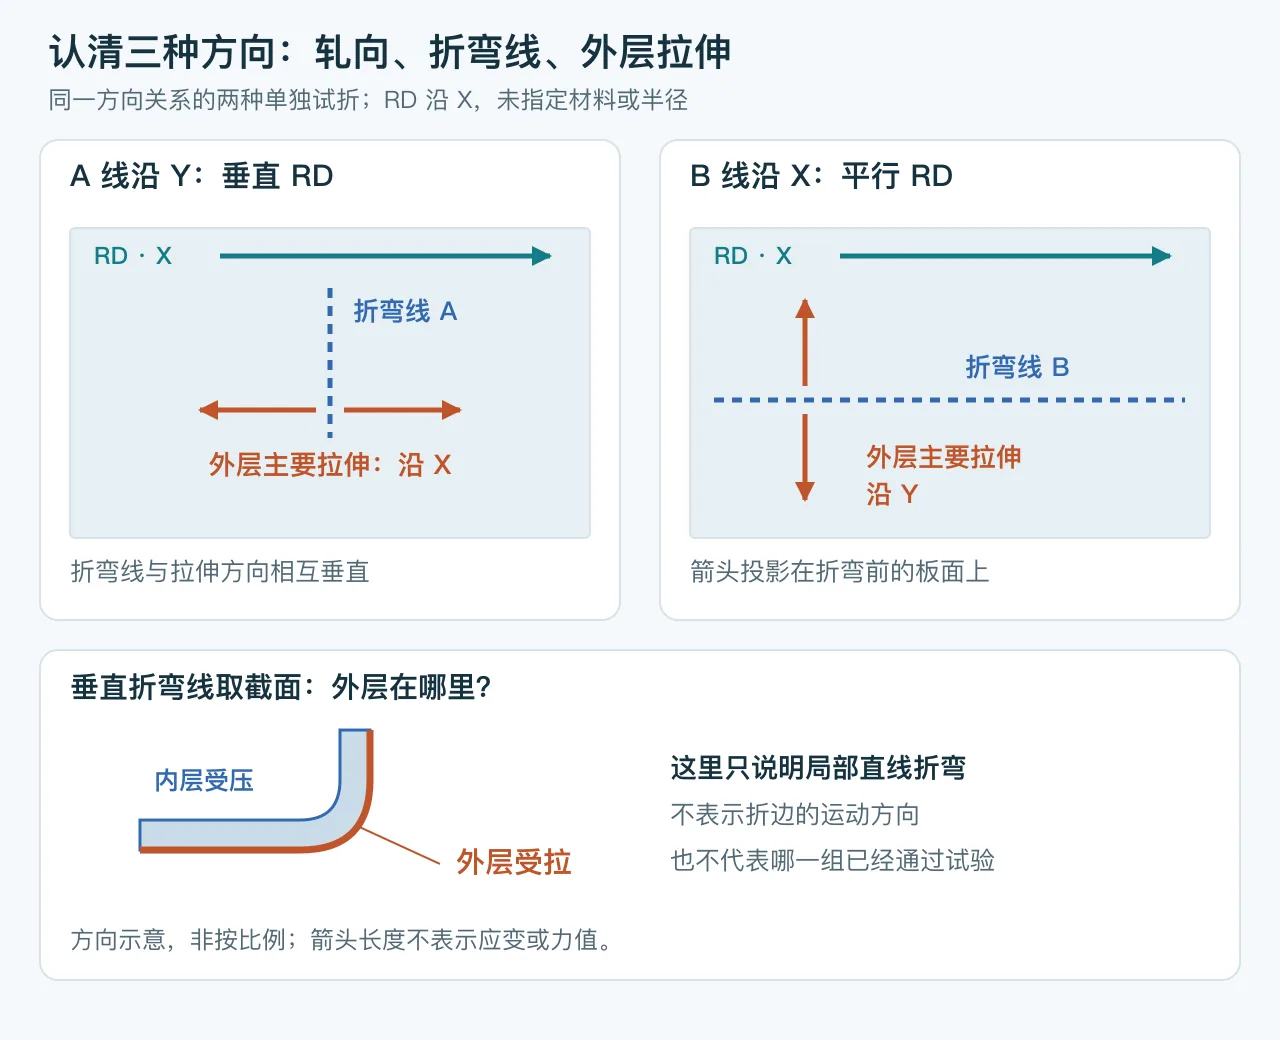
示意 · 不按比例设 RD 沿 X。折弯线 A 沿 Y,A 垂直 RD,外层主要沿 X 拉伸;折弯线 B 沿 X,B 平行 RD,外层主要沿 Y 拉伸。图中只比较方向关系,没有指定材料、半径或合格结果。
轧制后的材料在不同方向上可能有不同的塑性变形能力,叫各向异性。冷作程度会影响方向差异;某个方向表现较好,也不等于另一个方向完全不能加工。结论应来自对应牌号和状态的数据,以及接近零件条件的验证。
有钢厂建议条件允许时折弯线横向于轧向,但同一钢厂的保证表也列有两个方向相同的半径要求,且限定产品、厚度和折弯条件 [3][4]。“垂直轧向一定更好”不能套用到所有钢、铝、铜,更不能把某种高强钢的半径倍数搬给普通薄板。
3.3.3材料报告里的 L 与 T
板材拉伸试验中,L 通常表示试样拉伸轴平行轧向,T 表示拉伸轴在板面内垂直轧向 [5]。这是取样和加载方向,不能直接当成零件的折弯线方向。
按上图的关系,折弯 A 的外层主要拉伸方向与 L 试样轴一致,但 A 的折弯线本身垂直 RD。这个对应只帮助认方向,不表示单轴拉伸试验等同于折弯试验,也不表示伸长率能直接定出零件可用的折弯半径。
读“纵向/横向折弯”表时,先查清表头是按试样长轴、受拉方向还是折弯轴命名。比较两份数据前,还要统一牌号、状态、厚度、试样宽度、折弯角度、试验方法和表面判据;粗糙、橘皮和已出现的裂纹分开记录 [6]。
请供应商在小图上画出 RD、试样和折弯线,往往比反复解释“顺纹”更直接。
3.3.4分条、排样与搬转
先取得母卷或母板的方向依据,再把方向传给子卷、定尺板、毛坯和待用余料。标记可以放在工艺余边、标签或受控排样图上,但要与实际材料对应,不要在关键表面或折弯区留下划痕。母材编号说明来自哪一批,RD 说明朝哪个方向,两项各有用途。
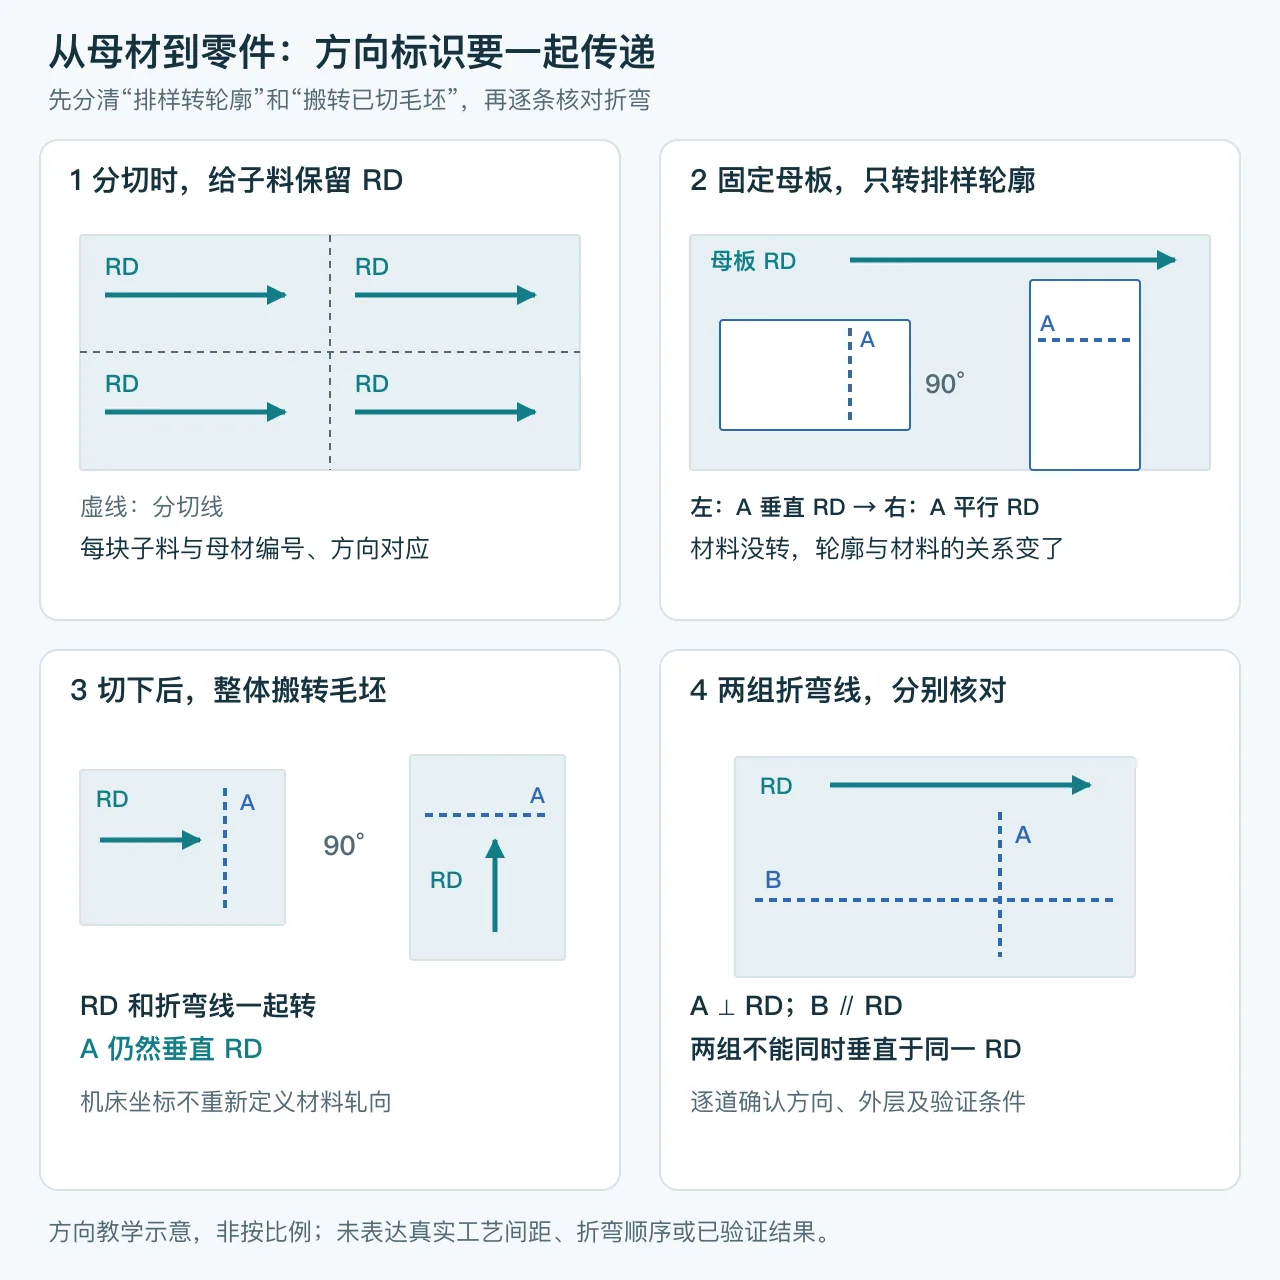
示意 · 不按比例固定母板上只旋转零件轮廓,与切下后连同 RD 标识一起搬转毛坯,是两种不同操作。图中未表达真实排样间距、工艺余量或折弯顺序。
在固定母板上把零件轮廓转 90°,原来垂直 RD 的折弯线可能变成平行 RD。毛坯已经切好后整体转 90°,材料方向随之旋转,折弯线与 RD 的夹角不变。不能因为毛坯换了上机姿态,就沿机床长边重新画一个 RD 箭头。
同一件有两组相互垂直的折弯线时,两组不可能同时垂直于同一个 RD,要分别核对,不要给整件写“全部横纹折弯”。斜放排样只是改变夹角,不能自动证明两组都能成形。
| 方向教学例 | 展开图关系 | 工艺评审要回答的问题 |
|---|---|---|
| 折弯 A,线沿 Y | A 垂直 RD | 所选材料和模具下,外层及两端切边是否满足要求? |
| 折弯 B,线沿 X | B 平行 RD | 是否有该方向的材料依据和代表性验证? |
| 整个轮廓在母板上转 90° | A、B 与 RD 的关系互换 | 新排样是否仍符合已确认的逐道折弯条件? |
方向不明时记“RD 待确认”,追查供货标识和分切记录。板长、拉丝纹和保护膜箭头都不能自动证明轧向;两个方向试折哪边更好弯,也不能反推真实 RD。
3.3.5开裂时怎样判断是不是方向的原因
先找裂纹起点:在折弯外弧中部、两端切边、孔口,还是沿原有划伤。表面损伤、切边状态和模具设置同样会导致开裂;如果换方向的同时也换了切割方法、毛刺面或材料批次,结果就不能单独归因于轧向。
可比较的做法是:从方向已知、可追溯的材料上准备两组几何相同的试片,只改变折弯线与 RD 的关系,固定材料状态、厚度范围、表面朝向、切边、模具和折弯设置;做不到相同的地方,明确记录差异。试片数量、检查方法和接受条件事先约定。
| 对照记录字段 | 试片组 A:线垂直 RD | 试片组 B:线平行 RD |
|---|---|---|
| 母材、牌号、状态与实测厚度 | 填实际记录 | 核对是否可比 |
| 受拉面、切边方式与毛刺状态 | 填实际记录 | 保持一致或注明差异 |
| 模具、折弯设置与卸载后形状 | 记录模具及实测角度、内半径 | 记录同口径结果 |
| 外弧、两端切边及原有表面痕迹 | 记录位置、照片和检查条件 | 用相同方法检查 |
| 结果及适用范围 | 按约定判据填写 | 写明是否支持该零件方向 |
这是记录格式,没有预设哪组通过。
只有在受控条件下反复出现与方向一致的差异,才有较充分的依据把方向列为影响因素。两组都在同类切边处开裂,应继续查切边和局部成形条件;换方向后不裂,也仍要按成品几何确认其他折弯和装配要求。
3.3.6把确认的方向落实到下一批
样件确认后,把材料牌号与状态、RD 依据、展开图版本、允许的排样转角和每道关键折弯的验证记录一起保留。补料、换卷、用余料或改排样时重新核对;只存一张合格样件照片,说明不了下一批毛坯方向是否相同。
展开计算和模具几何见 3.2 折弯展开计算。还不能确认轧向时,也可以先发零件图或裂纹照片,标出开裂位置、已知材料和用途,并注明哪些信息待确认。
Q常见问题
Q1“顺纹折弯”到底指什么?
说法不统一:有人指折弯线沿轧向,有人指材料沿轧向被拉伸,两者相差 90°。图纸上应写每条折弯线与轧向 RD 平行还是垂直。
Q2折弯线垂直轧向一定不裂吗?
不一定。方向只是条件之一,牌号与状态、实际厚度、受拉面、切边和模具同样影响开裂,要在受控对照中分别核对。
Q3毛坯转个方向上机,轧向变了吗?
已切好的毛坯整体旋转,材料方向随之旋转,折弯线与轧向的关系不变;只有在母板上旋转零件排样,关系才会改变。
[ ]参考资料
- JX 金属:折弯方向
- Materion:铜合金带材成形性
- SSAB:特殊钢折弯准备
- SSAB:Strenx 折弯保证及条件
- RISE:铝板拉伸试验
- KME:铜材手册,第 52 页折弯评价